Absolute Cnc Machine Co., Ltd. Mobile/WhatsApp:+86 13115000086 E-mail:info@cnabsolute.com


Absolute Cnc Machine Co., Ltd. Mobile/WhatsApp:+86 13115000086 E-mail:info@cnabsolute.com
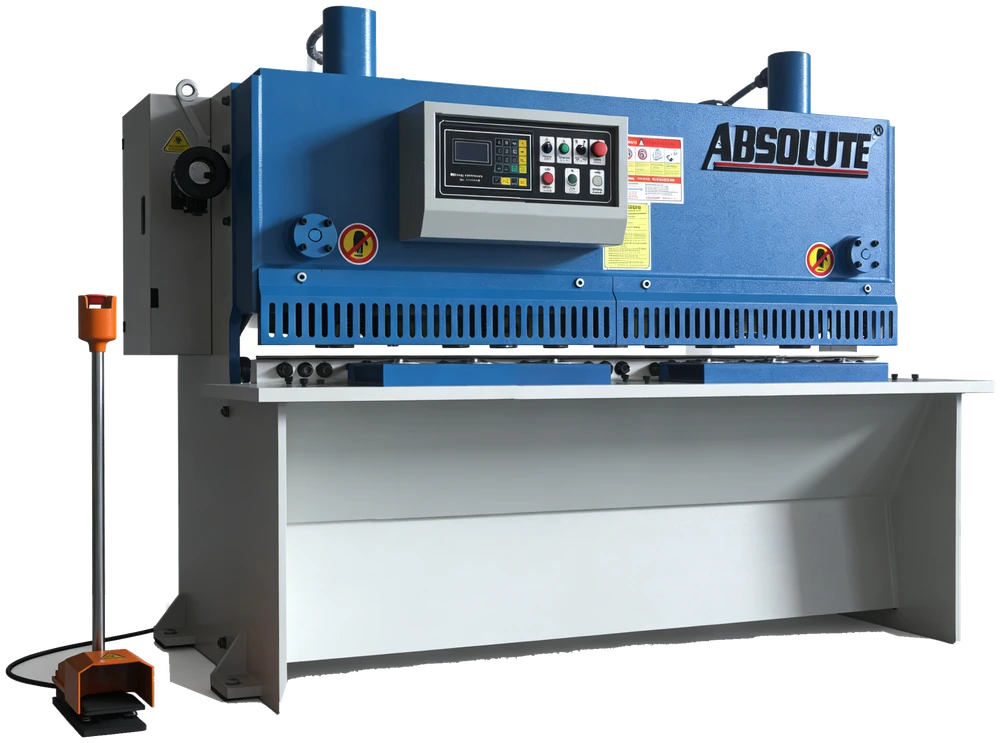
ظرفیت عنوانشده یک دستگاه گیوتین تنها بخشی از داستان خرید را بیان میکند. یک کارگاه همچنین نیاز دارد که قطعات خام نهایی الزامات ابعادی و لبهای آن را برآورده کنند و فرآیند بارگیری با افرادی که ورق را جابهجا میکنند سازگار باشد. دو پیشفاکتور با طول برش و اعداد ضخامت مشابه میتوانند تجهیزات متفاوتی را توصیف کنند. مقایسه بهتر با مواد، نقشه قطعه و روشی مشخص برای بررسی برش آغاز میشود.
گریدها و ضخامتهای موادی را که واقعاً پردازش میکنید فهرست کنید، از جمله سختترین ترکیب. رتبه ضخامت اعلامشده برای فولاد نرم نباید بهطور خودکار برای فولاد ضدزنگ یا ماده دیگری با استحکام متفاوت اعمال شود. طولانیترین برش و ابعاد کامل ورق را به تأمینکننده بدهید تا ظرفیت پیشنهادی هم با مواد و هم با طول کاری بررسی شود.
سپس قطعه خام نهایی را توصیف کنید. عرض نوار، طول مورد نیاز، تلورانس ابعادی و شرایط لبه قابل قبول را ذکر کنید. هر نوار باریکی که ممکن است به تغییر شکل حساس باشد را مشخص کنید. اگر نقشه شامل بازشوهای داخلی یا خطوط پیچیده است، یک گیوتین ورق فلزی مستقیم همه عملیات را انجام نخواهد داد. درباره اینکه چگونه برش با پانچ، برش لیزری، خمکاری یا فرآیند دیگری در گردش کار کامل جای میگیرد بحث کنید.
در گیوتین تیغه نوسانی، حامل تیغه بالایی در یک قوس میچرخد. در گیوتین قیچیای، حامل تیغه بالایی در امتداد راهنماها حرکت میکند. این توصیفها حرکت کلی را توضیح میدهند، اما کیفیت هر دستگاهی که از آن ساختار استفاده میکند را مشخص نمیکنند. راهنمایی، تمهیدات تنظیم، چیدمان تیغه و پیکربندی کلی هنوز باید برای مدل ارائهشده بررسی شوند.
بپرسید که لقی تیغه چگونه تنظیم میشود و چه تنظیم زاویه چنگک موجود است. برخی پیکربندیهای گیوتین هیدرولیک چنگک قابل تنظیم ارائه میدهند، اما جزئیات باید تأیید شوند نه فرض. دستگاههای گیوتین برقی نیز باید بر اساس اطلاعات واقعی درایو و ظرفیتشان ارزیابی شوند. ساختار را از طریق بررسی الزام برش خود انتخاب کنید، نه با ادعای کلی که یک طراحی برای هر کاری بهترین است.
لقی تیغه باید با مواد و ضخامت سازگار باشد. تنظیم نامناسب میتواند بر تشکیل پلیسه و وضعیت لبه تأثیر بگذارد. زاویه چنگک بر بار برش و تغییر شکل تأثیر میگذارد و نوارهای باریک نیازمند توجه ویژه هستند. از تأمینکننده بپرسید که تنظیمات چگونه در محدوده موادی که مشخص کردهاید انتخاب و تنظیم میشوند.
بیان کنید که پس از برش چه اتفاقی میافتد. یک قطعه خام که مستقیماً به عملیات خمکاری میرود ممکن است الزامات لبه متفاوتی از قطعهای داشته باشد که جوشکاری یا مونتاژ میشود. میزان پلیسهزدایی که فرآیند شما اجازه میدهد و اینکه آیا صافی یا وضعیت لبه قابل مشاهده مهم است را توضیح دهید. معیارهای پذیرش را با استفاده از مواد نماینده توافق کنید؛ یک برش تمیز در نمایش با ورق متفاوت ممکن است به سؤال تولید شما پاسخ ندهد.
موقعیت دیجیتال پشتگیج مفید است، اما ابعاد نهایی همچنین به همترازی ورق، پشتیبانی، وضعیت مواد و تنظیم برش بستگی دارد. درباره محدوده موقعیتدهی موجود، روش تنظیم و نحوه بررسی کار جدید توسط اپراتور بپرسید. روش اندازهگیری قطعه خام نهایی را بررسی کنید، نه فقط عدد نمایشدادهشده روی کنترل.
ورقهای نازک یا انعطافپذیر ممکن است در حین موقعیتدهی و برش نیاز به پشتیبانی داشته باشند. ورقهای بزرگ ممکن است حتی وقتی ضخامتشان در ظرفیت اسمی است نیاز به برنامه جابهجایی داشته باشند. درباره بازوهای پشتیبانی جلو، گزینههای پشتیبانی عقب و تجهیزات بارگیری متناسب با کاربرد بحث کنید. مشخص کنید کدام اقلام شامل میشوند و مطمئن شوید که چیدمان برنامهریزیشده دسترسی عملی برای اپراتورها فراهم میکند.
مجموعه کوچکی از برشها شامل کار معمول و یک مورد دشوار آماده کنید. مواد، ضخامت، ابعاد نهایی و روش بازرسی را مشخص کنید. هنگام بررسی نتایج، تنظیمات تیغه و چیدمان پشتیبانی استفادهشده را ثبت کنید. این یک سابقه مفید برای مقایسه ایجاد میکند و از تلقی یک نمایش عمومی بهعنوان مدرک همه شرایط برش جلوگیری میکند.
اگر خروجی مهم است، یک چرخه کامل را بررسی کنید: بارگیری، همترازی، برش، جابهجایی قطعه خام و حذف ضایعات. بپرسید چه نیروی انسانی و تجهیزاتی فرض شده است. نرخ کورس دستگاه با نرخ تولید نهایی یکسان نیست. مقایسه مفید این است که آیا فرآیند پیشنهادی میتواند اندازههای دسته مورد انتظار شما را با جریان مواد موجود در کارگاه مدیریت کند.
فهرست مواد، محدوده ضخامت، طولانیترین برش، ابعاد ورق، نقشههای قطعه خام و نیازهای تولید روزانه را ارسال کنید. کشور مقصد، ولتاژ، فاز، فرکانس و فضای موجود را ذکر کنید. درباره مستندات و حفاظت ارائهشده برای پیکربندی دقیق بپرسید و الزامات نصب محلی را بررسی کنید. فرضیات فنی را از تجهیزات اختیاری و شرایط تجاری جدا نگه دارید.
برای مرجع اولیه، از چکلیست انتخاب دستگاه گیوتین از Absolute CNC. استفاده کنید. یک استعلام مفید درخواست دستگاه پیشنهادی، تنظیمات تیغه، چیدمان جابهجایی و برنامه بازرسی در برابر همان الزامات را میخواهد. این به خریدار مبنای عملی برای مقایسه پیشفاکتورها قبل از تصمیمگیری درباره اینکه کدام پیکربندی به کارگاه تعلق دارد میدهد.
نقشه قطعه برای بررسی دارید؟ الزامات دستگاه خود را برای پیکربندی و پیشفاکتور ارسال کنید.
تماس:Alice Li
Tel:+86 13115000086
E-mail:info@cnabsolute.com
آدرس:Mingjue Industry Zone, Lishui Town, Nanjing City, Jiangsu Province, China.
حق نشر © 1990-2026 Absolute Cnc Machine Co., Ltd.ABSOLUTE