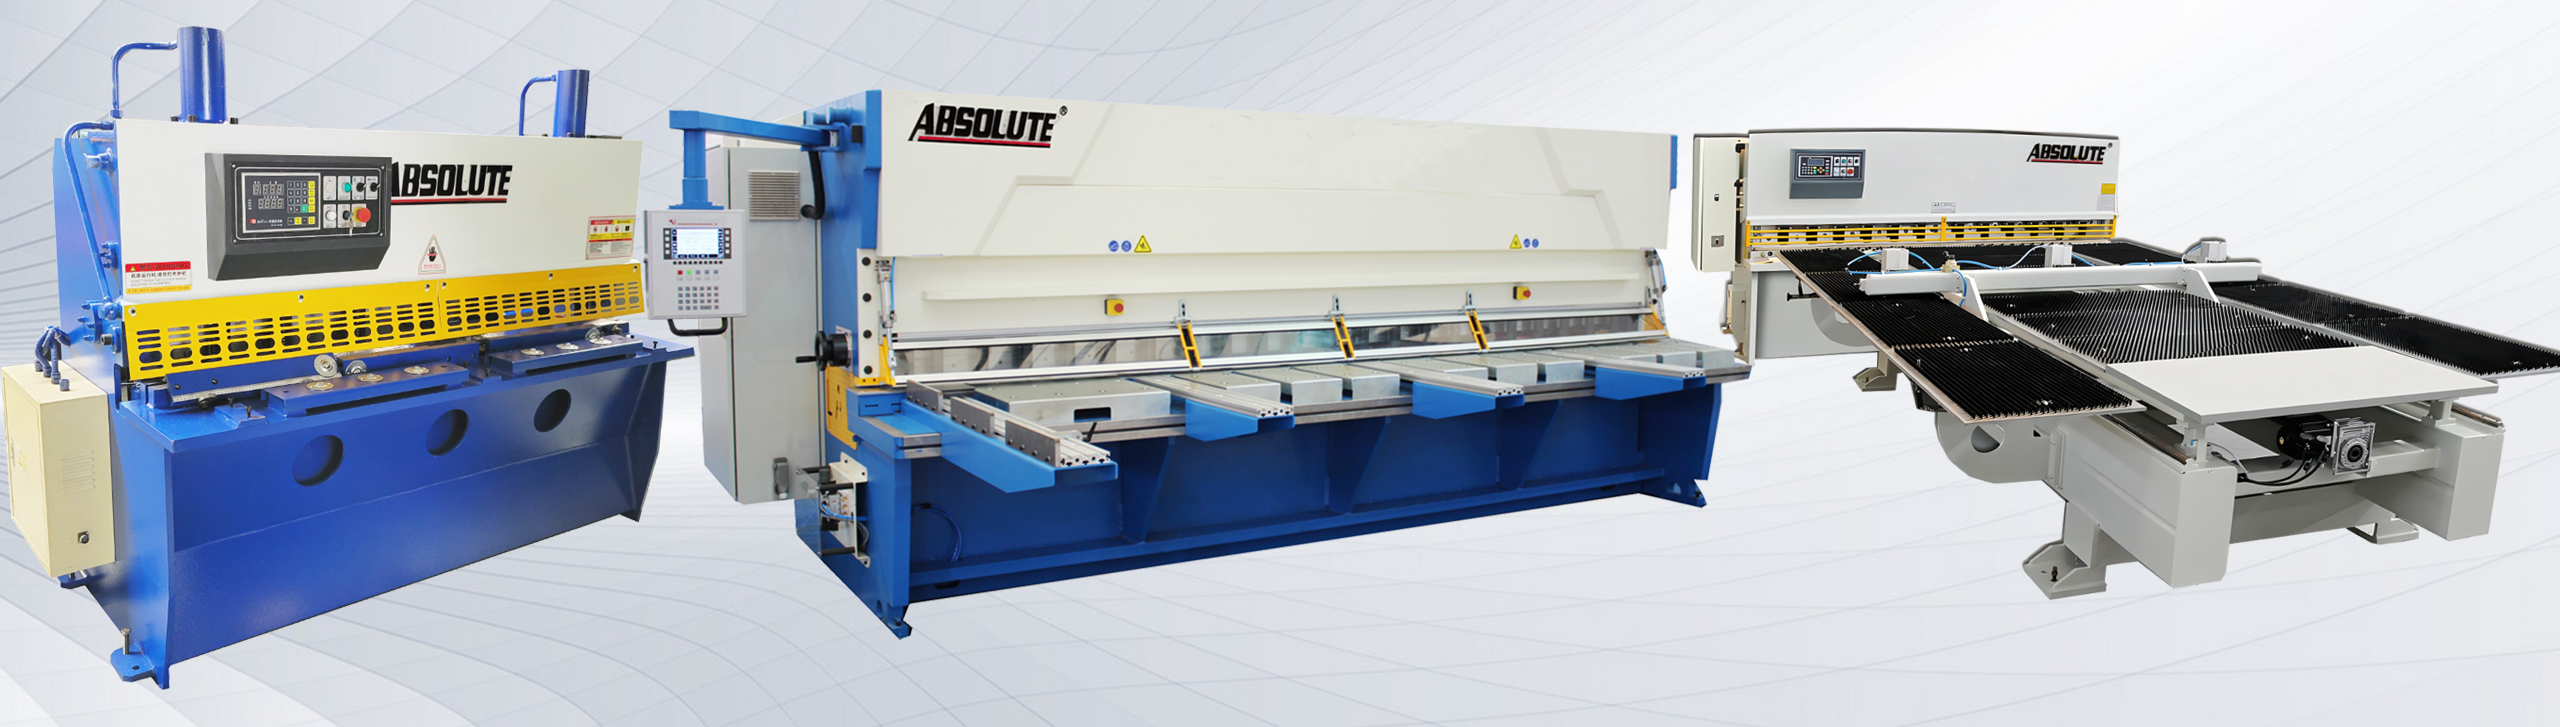
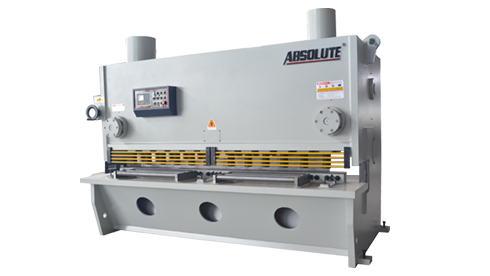
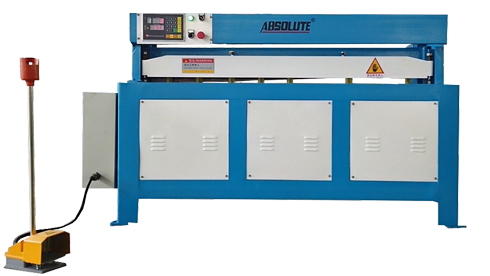
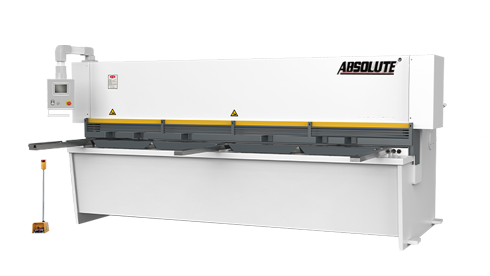
Düz sac metal kesimi için salınımlı kirişli, giyotin ve elektrikli giydirme makinelerini inceleyin. Her modeli malzemeniz, sac ölçüleriniz ve kesim gereksinimlerinizle karşılaştırın.
Giyotin veya salınımlı kirişli giydirme: kesim gereksinimini karşılaştırın
Malzeme kalitesi, maksimum kalınlık ve en uzun kesimle başlayın. Yumuşak çelik için belirtilen bir kapasitenin, aynı kalınlıktaki paslanmaz çelik için geçerli olduğu varsayılmamalıdır. Sac desteği, bıçak boşluğu, eğim açısı ve arka dayama konfigürasyonu da bir giydirme makinesinin parçalarınıza ve üretim yönteminize uygun olup olmadığını etkiler.
Teklif edilen giydirme makinesinde doğrulanacak özellikler
Gereksinim
Salınımlı kirişli giydirme
Giyotin giydirme
Bıçak hareketi
Üst bıçak taşıyıcısı bir yay boyunca döner. Malzeme aralığınız için makinenin kesme geometrisini inceleyin.
Üst bıçak taşıyıcısı kılavuzlar boyunca hareket eder. Kılavuzluk ve ayar düzeneklerini inceleyin.
Eğim açısı ve boşluk
Belirtilen eğim açısını ve bıçak boşluğunun nasıl ayarlandığını kontrol edin; ayar özellikleri modele göre değişir.
Birçok hidrolik konfigürasyon ayarlanabilir eğim sunar. Gerçek ayar aralığını ve bıçak boşluğu kontrollerini doğrulayın.
Üretim iş akışı
Arka dayama mesafesini, konumlandırma yöntemini, destek kollarını ve sac taşıma seçeneklerini karşılaştırın.
Aynı özellikleri, ince sacların desteğe ihtiyaç duyduğu durumlarda arka destek veya diğer taşıma seçenekleri dahil olmak üzere karşılaştırın.
Teklif için bu ayrıntıları hazırlayın
Malzeme kalitesi ve mukavemeti, kalınlık aralığı, maksimum sac genişliği ve en uzun kesim.
Şerit genişliklerini, bitmiş ölçüleri ve boyutsal toleransları gösteren bir çizim.
Gerekli kenar durumu, düzlük ve kabul edebileceğiniz alt işlem çapak alma miktarı.
Tipik parti miktarı, yükleme yöntemi, arka dayama ihtiyaçları ve sac destek gereksinimleri.
Varış ülkesi, elektrik beslemesi, atölye alanı ve kurulum gereksinimleri.
Yaygın giyotin makas satın alma soruları
Bir giyotin makas profilleri ve iç boşlukları kesebilir mi?
Sac metal giyotin makası öncelikle erişilebilir bir sac kenarından düz kesimler içindir. İç delikler ve karmaşık konturlar genellikle zımbalama veya lazer kesim gibi başka bir işlem gerektirir. Ekipman seçmeden önce üretim sürecinin değerlendirilebilmesi için parçanın tam çizimini paylaşın.
Bıçak boşluğu ve eğim açısı neden önemlidir?
Bıçak boşluğu malzemeye ve kalınlığa uygun olmalıdır. Uygun olmayan bir ayar çapakları ve kenar kalitesini etkileyebilir. Eğim açısı kesme yükünü ve sac deformasyonunu etkiler; dar şeritler özellikle hassas olabilir. Yalnızca kapasite etiketine güvenmek yerine temsili malzeme kullanarak kesim numunelerini karşılaştırın ve kabul edilebilir sonuçlar üzerinde anlaşın.
Dijital arka dayama, bitmiş parça doğruluğunu garanti eder mi?
Arka dayama konumlandırması yalnızca bir etkendir. Sac hizalaması, destek, malzeme durumu ve bıçak ayarları bitmiş kesimi etkiler. Bitmiş parçada gereken toleransı belirtin ve teklif edilen makinenin nasıl kurulup kontrol edileceğini doğrulayın. Esnek saclar için konumlandırma ve kesim sırasında desteği görüşün.
Ön referans olarak kesme kuvveti hesaplayıcısını kullanın. Sipariş vermeden önce kapasiteyi malzemeniz, kesim uzunluğu ve önerilen makine özelliklerine göre doğrulayın.