Absolute Cnc Machine Co., Ltd. Mobile/WhatsApp:+86 13115000086 E-mail:info@cnabsolute.com


Absolute Cnc Machine Co., Ltd. Mobile/WhatsApp:+86 13115000086 E-mail:info@cnabsolute.com
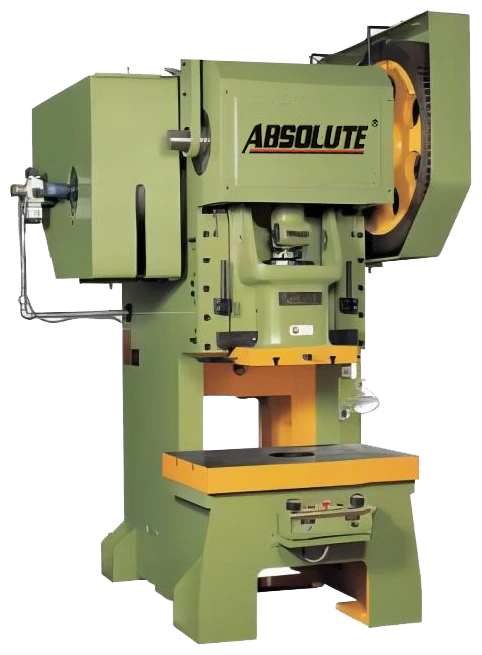
Zımba presi terminolojisi ekipman karşılaştırmalarını kafa karıştırıcı hale getirebilir. Krank tahrikli damgalama ekipmanlarında pnömatik zımba presi terimi genellikle damgalama kuvvetini sağlayan bir hava silindirini değil, hava ile çalışan bir kavrama ve freni tanımlar. Teklifleri karşılaştırmadan önce tedarikçiye bu terimle ne kastettiğini sorun. Ardından tahrik, kontrol düzeni, kuvvet ve kalıp alanını gerçekleştirmeniz gereken işlem için eksiksiz bir sistem olarak inceleyin.
Parça çizimi, malzeme kalitesi, kalınlık ve gerekli işlemle başlayın. Delme, kesme ve şekillendirme pres ve kalıp üzerinde farklı talepler oluşturabilir. Parçanın tek işlemde mi, birkaç istasyonda mı yoksa başka bir takım düzeniyle mi üretileceğini açıklayın. Bir kalıp zaten mevcutsa, makineyi yalnızca tonajdan seçmek yerine kalıbın çizimlerini ve çalışma gereksinimlerini sağlayın.
Takım tasarımcısı tarafından belirlenmişse kesim çevresini veya diğer kuvvet bilgilerini ekleyin. Şekillendirme için strokun çalışma kısmı boyunca gereken kuvveti tanımlayın. Tedarikçiden süreci önerilen takımla birlikte incelemesini isteyin. Ön kuvvet hesabı faydalıdır ancak kalıp uyumluluğunu, pres enerji kapasitesini veya çalışma yönteminin uygunluğunu ortaya koymaz.
Hava ile çalışan kavrama ve frene sahip mekanik tahrikli bir preste damgalama hareketini bir motor ve mekanik aktarma sağlar. Basınçlı hava kavrama ve fren sistemini çalıştırır veya kontrol eder. Bu nedenle mevcut hava basıncı, presin nominal kuvvetinden ayrı bir gereksinimdir. Makinenin mekanik kuvvet ve enerji özelliklerinin yerine kullanılmamalıdır.
Tam kavrama ve fren düzeni, çalışma modları ve belirtilen hava beslemesi hakkında sorun. Mekanik kavrama konfigürasyonu için tam devirli bir tasarım mı yoksa başka bir düzen mi olduğunu belirleyin. Farklı tasarımların farklı çevrim ve durma davranışları vardır. Genel bir ürün adının gerekli kontrol fonksiyonlarını ortaya koyduğunu varsaymak yerine bu ayrıntıların besleme yöntemi ve koruma önlemleriyle birlikte incelenmesini sağlayın.
Krank tahrikli bir pres genellikle alt ölü noktaya yakın belirli bir konumda nominal değere sahiptir. Nominal tonaj strokun her noktasında mevcut olarak değerlendirilmemelidir. Nominal değerin nerede geçerli olduğunu ve önerilen makinenin kuvvet sınırlarının kalıbın çalışma gereksinimleriyle nasıl ilişkili olduğunu sorun. Farklı bir konumda gerçekleşen bir işlem özel bir inceleme gerektirir.
Mevcut enerji de önemlidir. Bir pres yeterli nominal kuvvet değerine sahip olabilirken amaçlanan işlem uygun olmayan miktarda enerji veya uygun olmayan bir çevrim talep edebilir. Üretim hedefini ve amaçlanan çalışma düzenini sağlayın. Tedarikçiden malzeme, takım veya çalışma hızı üzerindeki sınırlamalar dahil olmak üzere uygulamayı kontrol ederken kullandığı varsayımları açıklamasını isteyin.
Tedarikçiye kalıp uzunluğu, genişliği, yüksekliği ve kılavuz düzenini verin. Kapalı yüksekliği, ayar aralığını, stroku, sürgü boyutlarını, tabla veya tezgah boyutlarını ve gerekli açıklığı doğrulayın. Besleme yönünü ve parça çıkarma veya hurda uzaklaştırma için gereken alanı ekleyin. Nominal kuvvet, takımın prese fiziksel olarak sığıp sığmadığı sorusunu yanıtlamaz.
Kalıbın nasıl kurulacağını, sabitleneceğini ve değiştirileceğini inceleyin. Birkaç kalıp kullanılacaksa en büyük, en yüksek ve en zorlu örnekleri belirleyin. Tedarikçi bunların gereksinimlerini ayrı ayrı değerlendirmelidir. Hangi boyutların presin kendisine, hangilerinin sağlanan bir tabla veya başka bir opsiyona bağlı olduğunu sorun; böylece teklifte mevcut çalışma alanı net olsun.
Presin manuel yükleme, şerit besleme veya başka bir yöntem kullanıp kullanmayacağını açıklayın. Malzemenin boyutunu ve ağırlığını ve amaçlanan parti miktarlarını ekleyin. Besleme sırasının makinenin çalışma modlarıyla nasıl koordine edileceğini sorun. Belirtilen dakikadaki strok sayısı, aynı zamanda yükleme, konumlandırma ve boşaltma gerektiren bir sürecin bitmiş çıktısını ortaya koymaz.
Koruma ve kontrol düzenleri gerçek pres tasarımına ve çalışma yöntemine uygun olmalıdır. Sağlanan tam ekipman ve dokümantasyonu isteyin ve varış noktası kurulum gereksinimlerinin yetkin bir kişi tarafından incelenmesini sağlayın. Pnömatik kavrama etiketinin her koruyucu cihazın uyumlu olduğu veya genel bir fotoğrafın teklif edilen tam konfigürasyonu gösterdiği anlamına geldiğini varsaymayın.
Faydalı bir talep parça çizimini, malzemeyi, takım ayrıntılarını, üretim hedefini, besleme yöntemini ve gerekli kontrol düzenini bir araya getirir. Varış ülkesini, elektrik beslemesini, atölye alanını ve uygun olduğunda hava basıncı, debi ve hava kalitesini ekleyin. Tedarikçiden ticari kapsamda presi, takımı, besleyiciyi, koruma önlemlerini, kurulum hizmetlerini ve diğer opsiyonları birbirinden ayırmasını isteyin.
İlk kontrol listesi için Absolute CNC adresindeki zımba presi seçim kılavuzunu kullanın. Konfigürasyon talep ederken hem parça hem de kalıp bilgilerini gönderin. Bu, alıcının farklı çalışma koşullarını tanımlayabilecek iki tonaj değerini karşılaştırması yerine önerilen bir damgalama sürecini karşılaştırmasını sağlar.
İncelenecek bir parça çiziminiz var mı? Konfigürasyon ve teklif için makine gereksinimlerinizi gönderin.
İletişim:Alice Li
Tel:+86 13115000086
E-mail:info@cnabsolute.com
Adres:Mingjue Industry Zone, Lishui Town, Nanjing City, Jiangsu Province, China.
Telif Hakkı © 1990-2026 Absolute Cnc Machine Co., Ltd.ABSOLUTE