Absolute Cnc Machine Co., Ltd. Mobile/WhatsApp:+86 13115000086 E-mail:info@cnabsolute.com


Absolute Cnc Machine Co., Ltd. Mobile/WhatsApp:+86 13115000086 E-mail:info@cnabsolute.com
तीन-रोल और चार-रोल प्लेट रोलिंग मशीन के बीच चयन भाग के ड्राइंग से शुरू होता है, रोल की संख्या से नहीं। खरीदारों को यह समझना चाहिए कि प्रस्तावित मशीन वर्कपीस को कैसे लोड, संरेखित, प्री-बेंड, फॉर्म और रिलीज़ करेगी। एक उत्पादन मिश्रण के लिए सर्वोत्तम कॉन्फ़िगरेशन दूसरे के लिए सर्वोत्तम नहीं हो सकता। इसलिए एक उपयोगी तुलना पूर्ण फॉर्मिंग चक्र का अनुसरण करती है और मशीन को शामिल सामग्री और ज्यामिति के विरुद्ध जाँचती है।
सामग्री ग्रेड, उपलब्ध होने पर सामर्थ्य की जानकारी, मोटाई सीमा और प्लेट चौड़ाई प्रदान करें। तैयार आंतरिक व्यास और प्रासंगिक आयामी आवश्यकताएँ बताएं। यदि वर्कपीस एक शंकु है, तो उसके छोटे और बड़े व्यास, ऊँचाई या कोण और एक पूर्ण ड्राइंग शामिल करें। आपूर्तिकर्ता को बताएं कि सामग्री आयताकार ब्लैंक, तैयार शंकु ब्लैंक या किसी अन्य आकार में आती है या नहीं।
सीम भत्ता और रोलिंग के बाद भाग को कैसे फिट या वेल्ड किया जाएगा, इसकी पहचान करें। जुड़ने से पहले अपेक्षित किनारे की स्थिति समझाएं। ये विवरण प्री-बेंडिंग आवश्यकता को प्रभावित करते हैं और फॉर्मिंग अनुक्रम का मूल्यांकन कैसे किया जाएगा। केवल नाममात्र प्लेट मोटाई क्षमता आपकी विशेष सामग्री के लिए सबसे छोटे व्यास, उपयोगी चौड़ाई या किनारे के परिणाम का वर्णन नहीं करती।
प्लेट के मुख्य भाग को रोल करना और उसके सिरों को प्री-बेंड करना संबंधित लेकिन अलग कार्य हैं। प्रस्तावित प्री-बेंडिंग क्षमता और वे शर्तें पूछें जिनके अंतर्गत यह लागू होती है। सुनिश्चित करें कि सामग्री सामर्थ्य, प्लेट चौड़ाई और लक्ष्य व्यास मोटाई के साथ बताए गए हैं। यह न मानें कि एकल रोलिंग क्षमता संख्या दोनों प्रश्नों का उत्तर देती है।
आपूर्तिकर्ता से दिखाने के लिए कहें कि प्रत्येक प्लेट सिरा कैसे बनेगा और वर्कपीस को कैसे पुनःस्थापित किया जाएगा। शेष सपाट लंबाई मायने रखती है यदि तैयार सिलेंडर को किसी विशिष्ट असेंबली या वेल्डिंग प्रक्रिया में फिट होना है। रोलिंग से पहले या बाद में आवश्यक हो सकने वाले किसी भी अतिरिक्त ऑपरेशन पर चर्चा करें, ताकि इसे कमीशनिंग के दौरान खोजने के बजाय उत्पादन योजना में शामिल किया जाए।
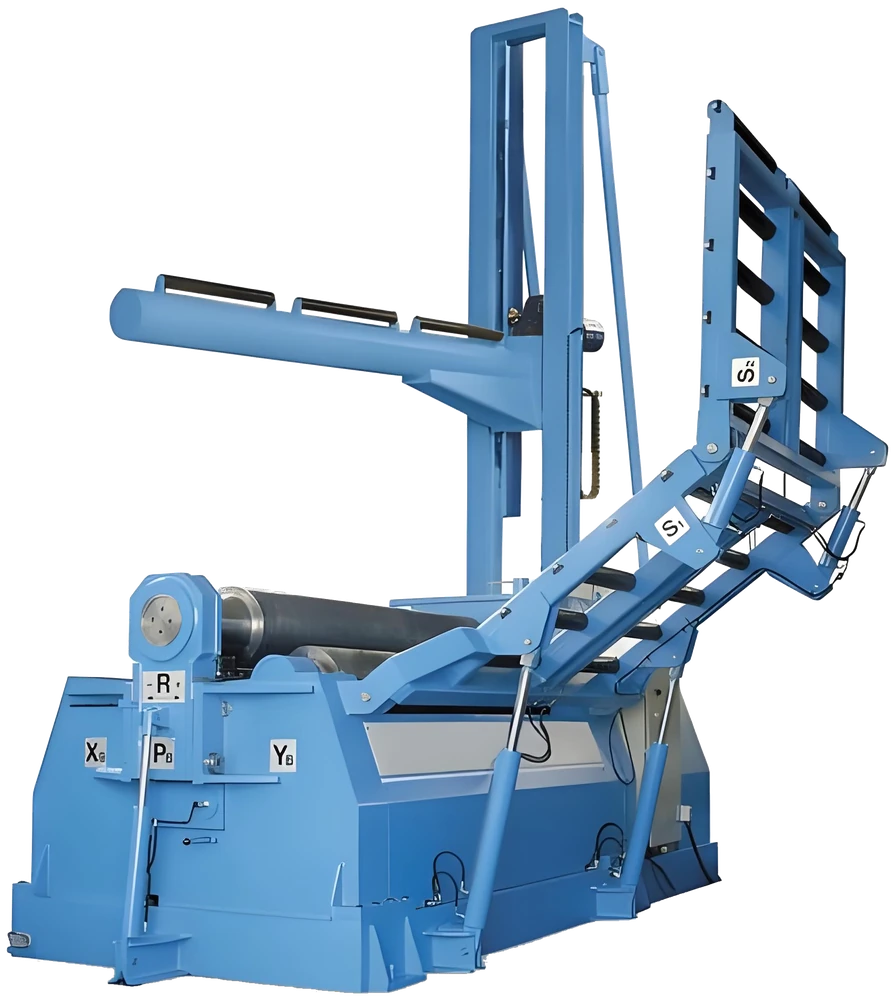
तीन-रोल मशीनें विभिन्न व्यवस्थाओं में उपलब्ध हैं, इसलिए इसके हैंडलिंग अनुक्रम पर चर्चा करने से पहले सटीक डिज़ाइन की पहचान की जानी चाहिए। समीक्षा करें कि प्लेट कैसे प्रवेश करती है, संरेखण कैसे स्थापित होता है और सिरों को कैसे प्री-बेंड किया जाता है। पूछें कि किन चरणों में पुनःस्थापन की आवश्यकता होती है, और क्या प्रस्तावित व्यवस्था उन व्यासों और बैच आकारों की श्रेणी के लिए उपयुक्त है जिन्हें आप उत्पादित करने की अपेक्षा करते हैं।
चार-रोल व्यवस्था में अतिरिक्त रोल कुछ कार्यप्रवाहों में नियंत्रित क्लैंपिंग और संरेखण का समर्थन कर सकता है। यह सार्वभौमिक चक्र समय लाभ स्थापित नहीं करता। नियंत्रण, रोल गति, ऑपरेटर विधि और हैंडलिंग उपकरण सभी परिणाम को प्रभावित करते हैं। चार रोल का सामान्य अर्थ है कि उत्पादन हमेशा तेज़ होता है, यह स्वीकार करने के बजाय लोडिंग और रिलीज़ सहित उसी ड्राइंग पर पूर्ण चक्र की तुलना करें।
न्यूनतम रोलिंग व्यास रोल व्यास, मशीन ज्यामिति, सामग्री गुण, मोटाई और आवश्यक प्री-बेंड पर निर्भर करता है। अपनी बताई गई सामग्री के लिए पुष्टि की गई कार्यशील सीमा माँगें। यदि कई व्यासों की आवश्यकता है, तो सबसे छोटे और सबसे सामान्य की पहचान करें। बड़े सिलेंडर के लिए उपयुक्त मशीन को बहुत छोटे वर्कपीस के लिए अलग समीक्षा की आवश्यकता हो सकती है।
शंकुओं के लिए, पूछें कि उद्धृत कॉन्फ़िगरेशन में कौन-सी व्यवस्थाएँ शामिल हैं और कौन-सी सीमाएँ लागू होती हैं। शंकु निर्माण क्षमता व्यवस्था, नियंत्रण, समर्थन और भाग के आयामों पर निर्भर करती है। शंकु की तस्वीर पूरी उपयोगी सीमा स्थापित नहीं करती। पूर्ण ड्राइंग साझा करें और पुष्टि करें कि प्रस्तावित अनुक्रम के माध्यम से वर्कपीस को कैसे निर्देशित, संभाला और हटाया जाएगा।
बड़े या लचीले वर्कपीस को फॉर्मिंग के दौरान समर्थन की आवश्यकता हो सकती है। पूछें कि क्या अनुप्रयोग के लिए ओवरहेड या साइड समर्थन, उठाने के उपकरण या अन्य हैंडलिंग व्यवस्था की आवश्यकता है। समीक्षा करें कि प्लेट को स्थिति में कैसे ले जाया जाता है और तैयार भाग को कैसे रिलीज़ किया जाता है। स्पष्ट करें कि कौन-सा समर्थन उपकरण मशीन के साथ आपूर्ति किया जाता है और कौन-सी वस्तुएँ खरीदार को प्रदान करनी होंगी।
कार्यशाला लेआउट को ऑपरेटरों और रखरखाव के लिए पहुँच के साथ इच्छित हैंडलिंग प्रक्रिया की अनुमति देनी चाहिए। विद्युत आपूर्ति, उपलब्ध स्थान, स्थापना जिम्मेदारियों और दस्तावेज़ीकरण तथा सुरक्षा के लिए गंतव्य आवश्यकताओं पर चर्चा करें। ये विवरण एक उपयोगी मशीन कॉन्फ़िगरेशन का हिस्सा हैं। इन्हें केवल इसलिए उद्धरण से बाहर नहीं छोड़ा जाना चाहिए क्योंकि मशीन की मूल क्षमता उपयुक्त प्रतीत होती है।
एक प्रतिनिधि फॉर्मिंग परीक्षण प्रक्रिया स्थापित करने में मदद कर सकता है, लेकिन इसके लिए परिभाषित शर्तें आवश्यक हैं। सामग्री, मोटाई, प्लेट चौड़ाई, लक्ष्य व्यास, किनारे की आवश्यकताओं और निरीक्षण विधि पर सहमति बनाएं। फॉर्मिंग अनुक्रम और उपयोग किए गए किसी भी सुधार चरण को रिकॉर्ड करें। तैयार सिलेंडर की एक आकर्षक तस्वीर पर ध्यान केंद्रित करने के बजाय परिणामी ज्यामिति और व्यावहारिक हैंडलिंग प्रक्रिया दोनों का मूल्यांकन करें।
शुरुआती चेकलिस्ट के लिए, देखें Absolute CNC की प्लेट रोलिंग मशीन गाइड। उद्धरण का अनुरोध करते समय सामग्री, मोटाई, चौड़ाई और उत्पादन मात्रा के साथ सिलेंडर या शंकु ड्राइंग भेजें। उन आवश्यकताओं पर आधारित तुलना केवल नाम के आधार पर तीन रोल और चार रोल के बीच चयन करने से अधिक उपयोगी है।
समीक्षा के लिए भाग का ड्राइंग है? कॉन्फ़िगरेशन और उद्धरण के लिए अपनी मशीन आवश्यकताएँ भेजें।
कॉपीराइट © 1990-2026 Absolute सीएनसी मशीन कं, लिमिटेड।ABSOLUTE