Absolute Cnc Machine Co., Ltd. Mobile/WhatsApp:+86 13115000086 E-mail:info@cnabsolute.com


Absolute Cnc Machine Co., Ltd. Mobile/WhatsApp:+86 13115000086 E-mail:info@cnabsolute.com
این راهنما درباره پیکربندی جدید DA-53TX است. تصاویر دستگاه برای مرجع مکانیکی، نصب قدیمیتر DA-53T را نشان میدهند؛ تصویر کنترلر DA-53T تصویر مدل جدید DA-53TX نیست. پیکربندی فعلی را در پیشفاکتور تأیید کنید.
Delem DA-53TX: معرفی رسمی کنترلر
انتخاب پرس برک CNC DA-53TX بر اساس جنس، نیرو، طول خم، ابزار و بکگیج. پیکربندی را پیش از سفارش با Absolute CNC تأیید کنید.
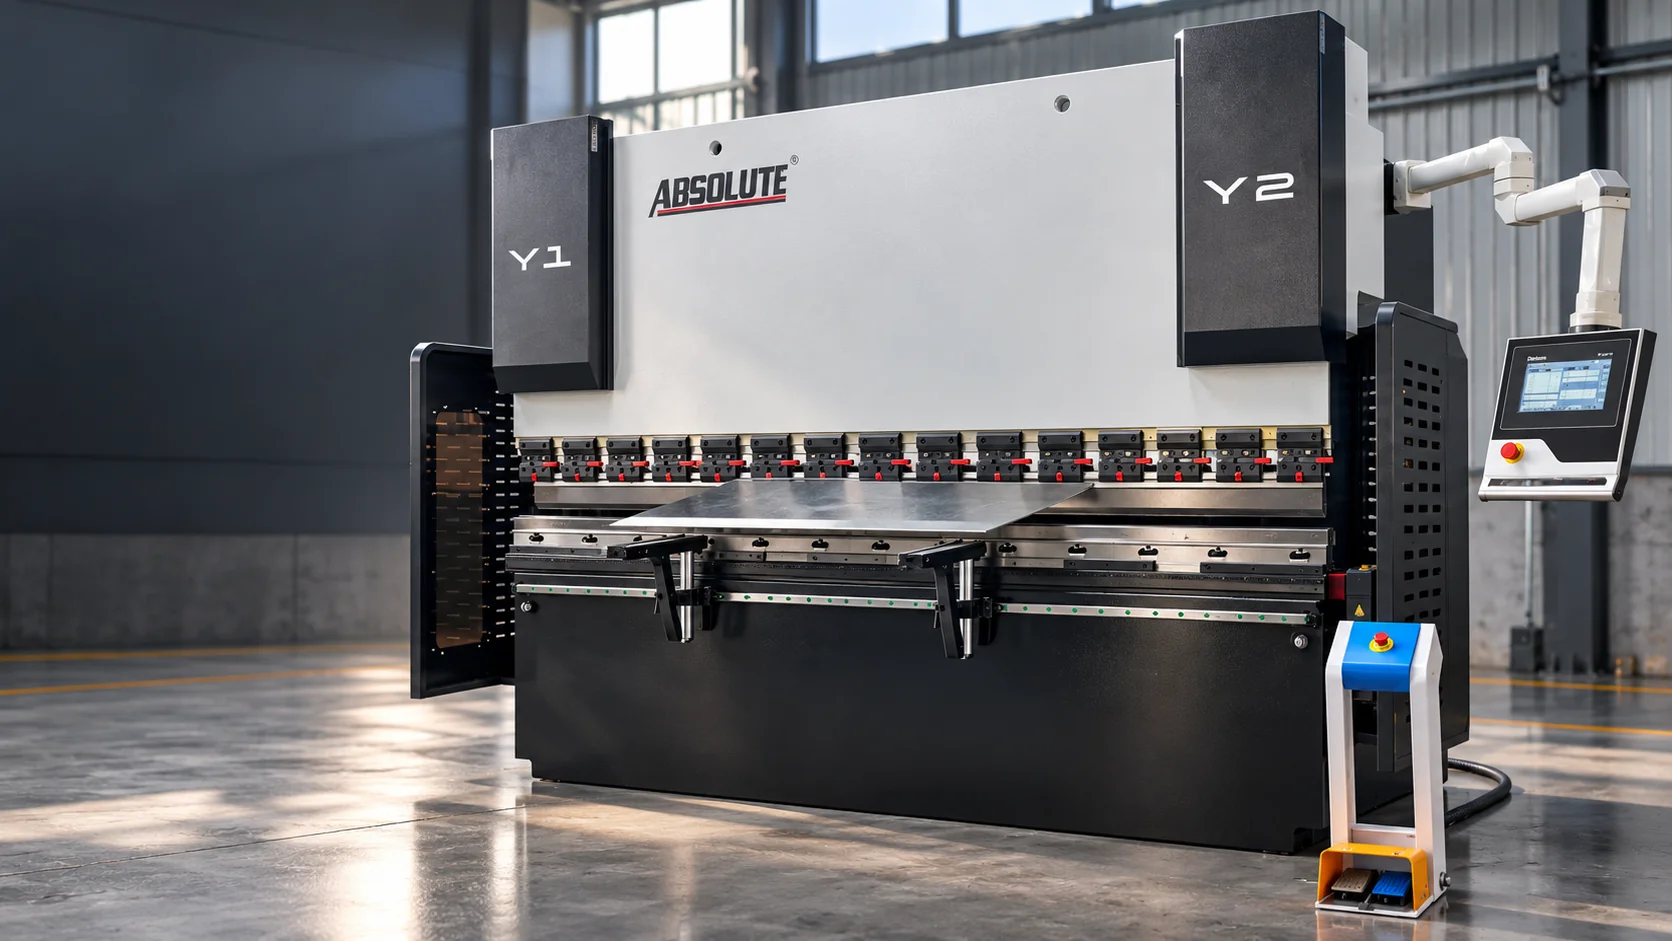
تجسم صنعتی 3D بر اساس مراجع دستگاه DA-53TX ارائهشده. پیکربندی نهایی دستگاه باید با پیشفاکتور واقعی بررسی شود.
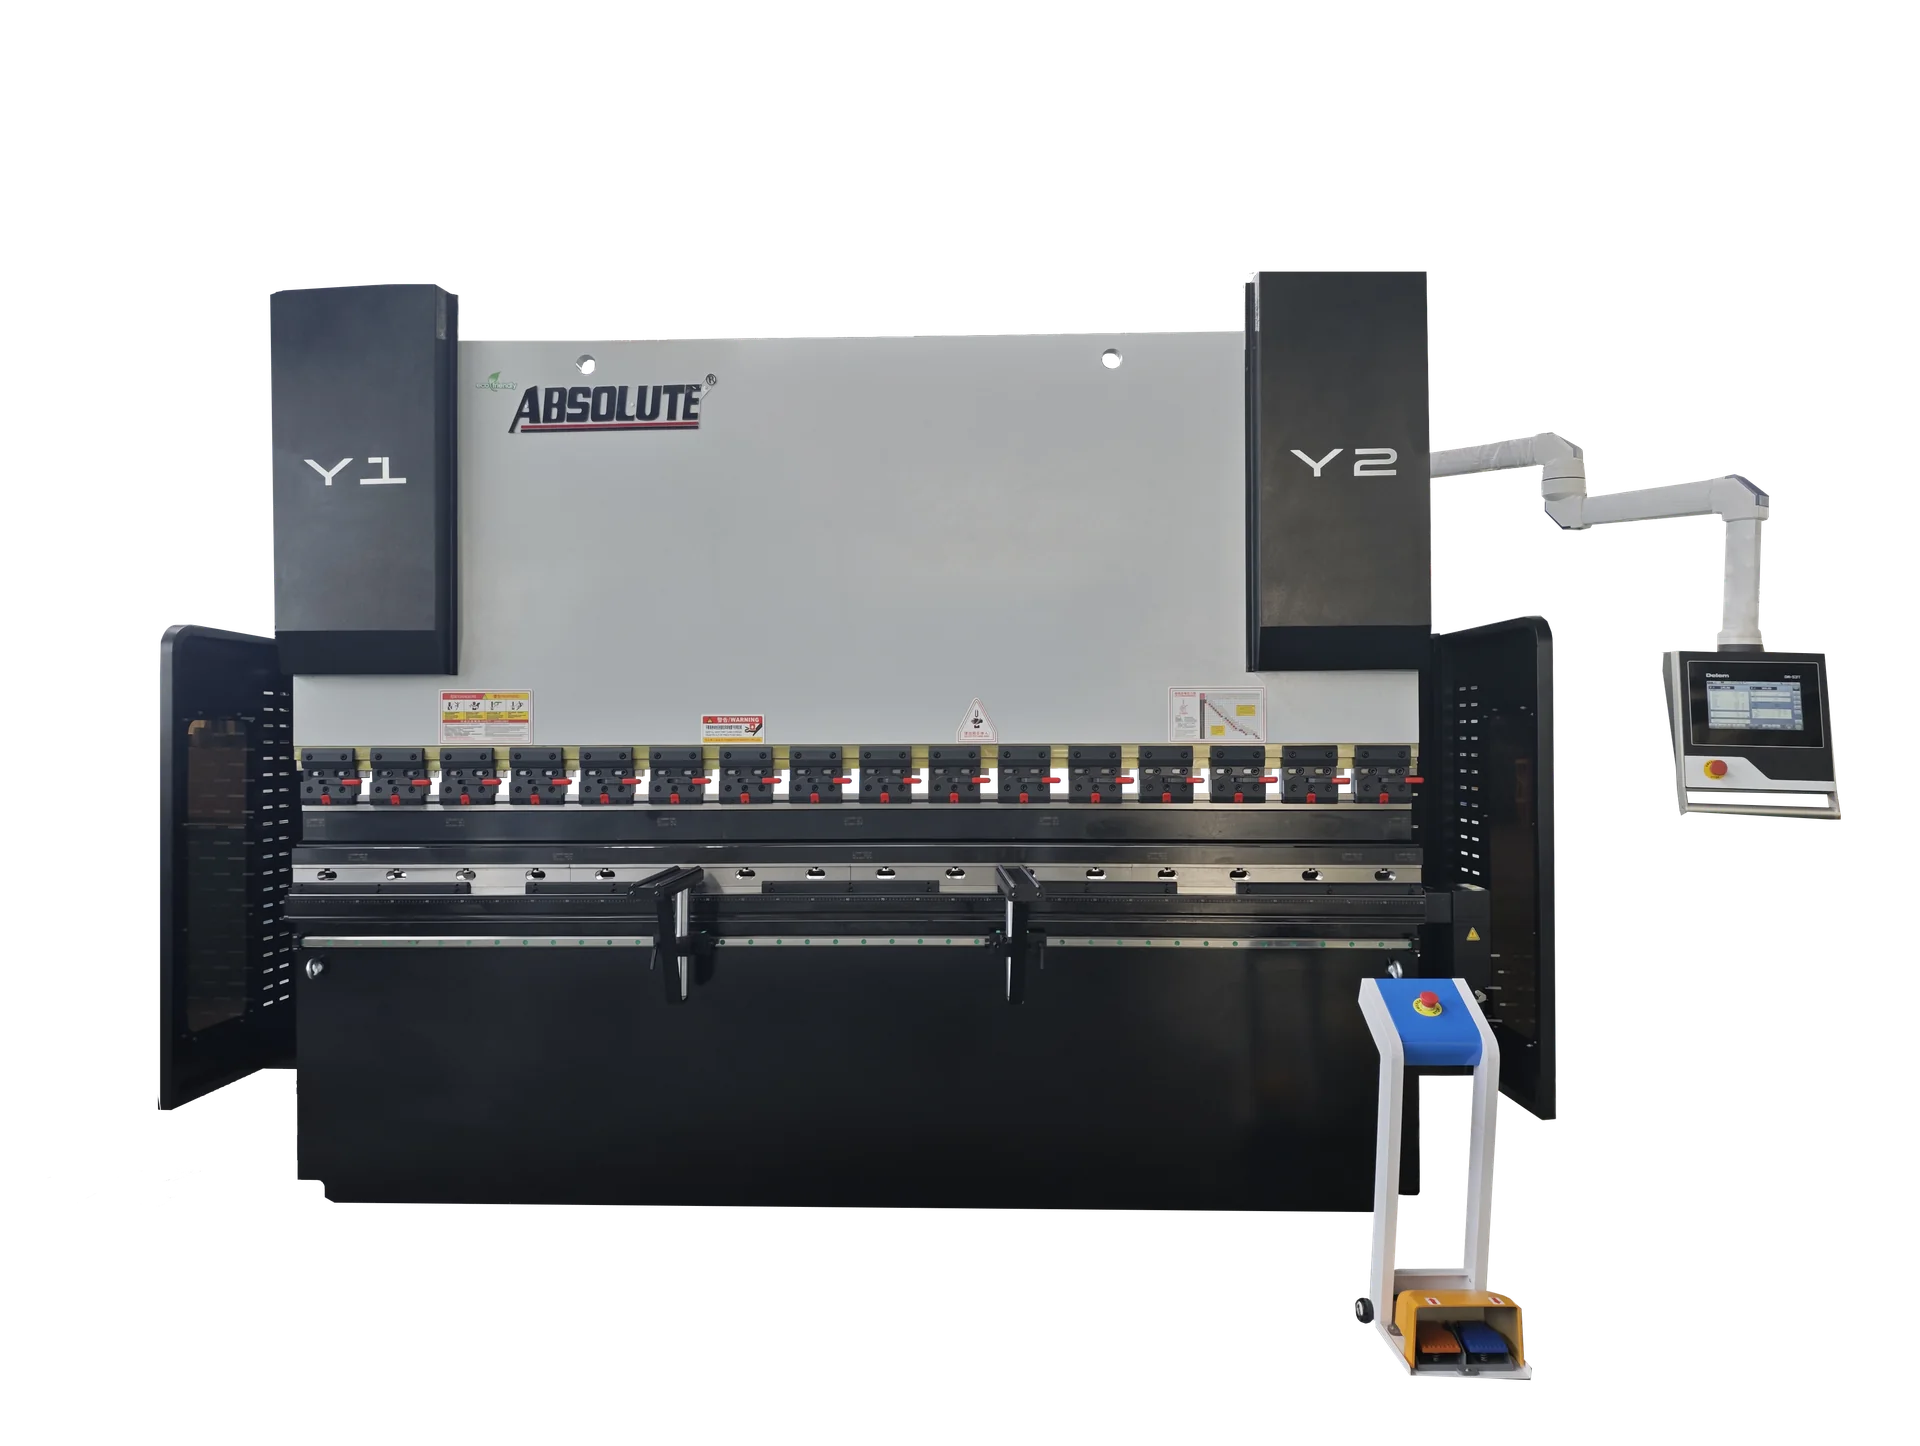
DA-53TX یک پیکربندی کنترل پرس بریک CNC است که برای سازماندهی برنامههای خم، مقادیر زاویه و موقعیتهای گِیج عقب از یک رابط اپراتور واحد استفاده میشود. در عکسهای دستگاه ارائهشده، کنترلر روی یک بازوی مفصلی در کنار پرس بریک نصب شده است، در حالی که ناحیه کاری شامل ابزار بالایی بخشبندیشده، قالب V پایینی، پشتیبانهای جلو و سیستم راهنمای عقب است.
این ترکیب اهمیت دارد زیرا پرس بریک یک سیستم شکلدهی کامل است. کنترلر به مدیریت کار کمک میکند، اما نتیجه همچنان به جنس، زاویه خم، شعاع داخلی، دهانه قالب، وضعیت ابزار، ظرفیت دستگاه و نحوه پشتیبانی قطعه بستگی دارد. بنابراین یک بررسی انتخاب شفاف با نقشه قطعه آغاز میشود و با یک راهاندازی تأییدشده دستگاه و ابزار پایان مییابد.
ناحیه کاری جلو: عکسهای مرجع یک تیر خمکاری تمامعرض، ابزار بالایی بخشبندیشده و یک قالب پایینی نصبشده در طول میز کار را نشان میدهند.
رابط کنترل: صفحه عکسبرداریشده با Delem DA-53T مشخص شده و مقادیر خم و اطلاعات موقعیتدهی را برای بررسی راهاندازی ارائه میدهد.
ساختار موقعیتدهی: پشت دستگاه ریلهای خطی، اجزای درایو و انگشتان گِیج عقب را نشان میدهد که برای موقعیتدهی ورق پیش از خم استفاده میشوند.
پشتیبانی اپراتور: بازوهای پشتیبان جلو و یک ایستگاه کنترل پایی در مراجع دستگاه ارائهشده قابل مشاهده است.
هویت دستگاه: بدنه سفید و گرافیت تیره، برند ABSOLUTE، برچسبهای کناری Y1/Y2 و برچسبهای هشدار در رندر و عکسهای ارائهشده حفظ شدهاند.
انتخاب پرس برک CNC DA-53TX بر اساس جنس، نیرو، طول خم، ابزار و بکگیج. پیکربندی را پیش از سفارش با Absolute CNC تأیید کنید.
| آیتم انتخاب | محدوده یا مرجع ارائهشده | آنچه پیش از سفارش باید تأیید شود |
|---|---|---|
| نیروی اسمی | برای دستگاه انتخابشده تأیید شود | درجه جنس، ضخامت، طول خم، دهانه قالب و نیروی موردنیاز برای قطعه واقعی |
| طول میز کار | برای دستگاه انتخابشده تأیید شود | طولانیترین خم، بیرونزدگی قطعه، ترتیب پشتیبانی و روش بارگذاری |
| توان در جدول ارائهشده | برای دستگاه انتخابشده تأیید شود | موتور دقیق، استاندارد برقی، شرایط نصب و ردیف دستگاه |
| کنترل و موقعیتدهی | برای دستگاه انتخابشده تأیید شود | محورهای پیکربندیشده، کورس، عملکردهای نرمافزار، چیدمان انگشت و دامنه نهایی کنترلر |
برای دستگاه انتخابشده تأیید شود.
درجه جنس، ضخامت اسمی و حداقل، زاویه خم، شعاع داخلی، کوتاهترین لبه، طولانیترین خم و تلرانسهای بحرانی را ثبت کنید. سوراخها، شیارها، لبههای برگشتی و هر الزام پرداخت سطح نزدیک خم را شامل کنید. این جزئیات تعیین میکند که آیا ابزار پیشنهادی میتواند قطعه را بدون برخورد یا آثار ناخواسته پشتیبانی کند.
مدلی را فقط به این دلیل که تناژ سرصفحهاش بالا به نظر میرسد انتخاب نکنید. نیروی موردنیاز با جنس، ضخامت، طول خم، دهانه قالب و روش خم تغییر میکند. میز کار همچنین باید طولانیترین خم و نحوه بارگذاری ورق را در خود جای دهد. مبنای محاسبه و ردیف دقیق مدل استفادهشده در پیشفاکتور را بخواهید.
رابط کنترل DA-53T نشاندادهشده در عکس ارائهشده، اطلاعات برنامه، زاویه و موقعیتدهی را در طول راهاندازی در دید نگه میدارد. با این حال، گِیج عقب سیستم فیزیکی است که ورق را به موقعیت برنامهریزیشده میآورد. محورهای پیکربندیشده، موقعیتهای انگشت، کورس، وضعیت ریل و نحوه پشتیبانی قطعه در هر خم را بررسی کنید. نام کنترلر بهتنهایی ثابت نمیکند که هر عملکردی روی هر دستگاهی گنجانده شده است.
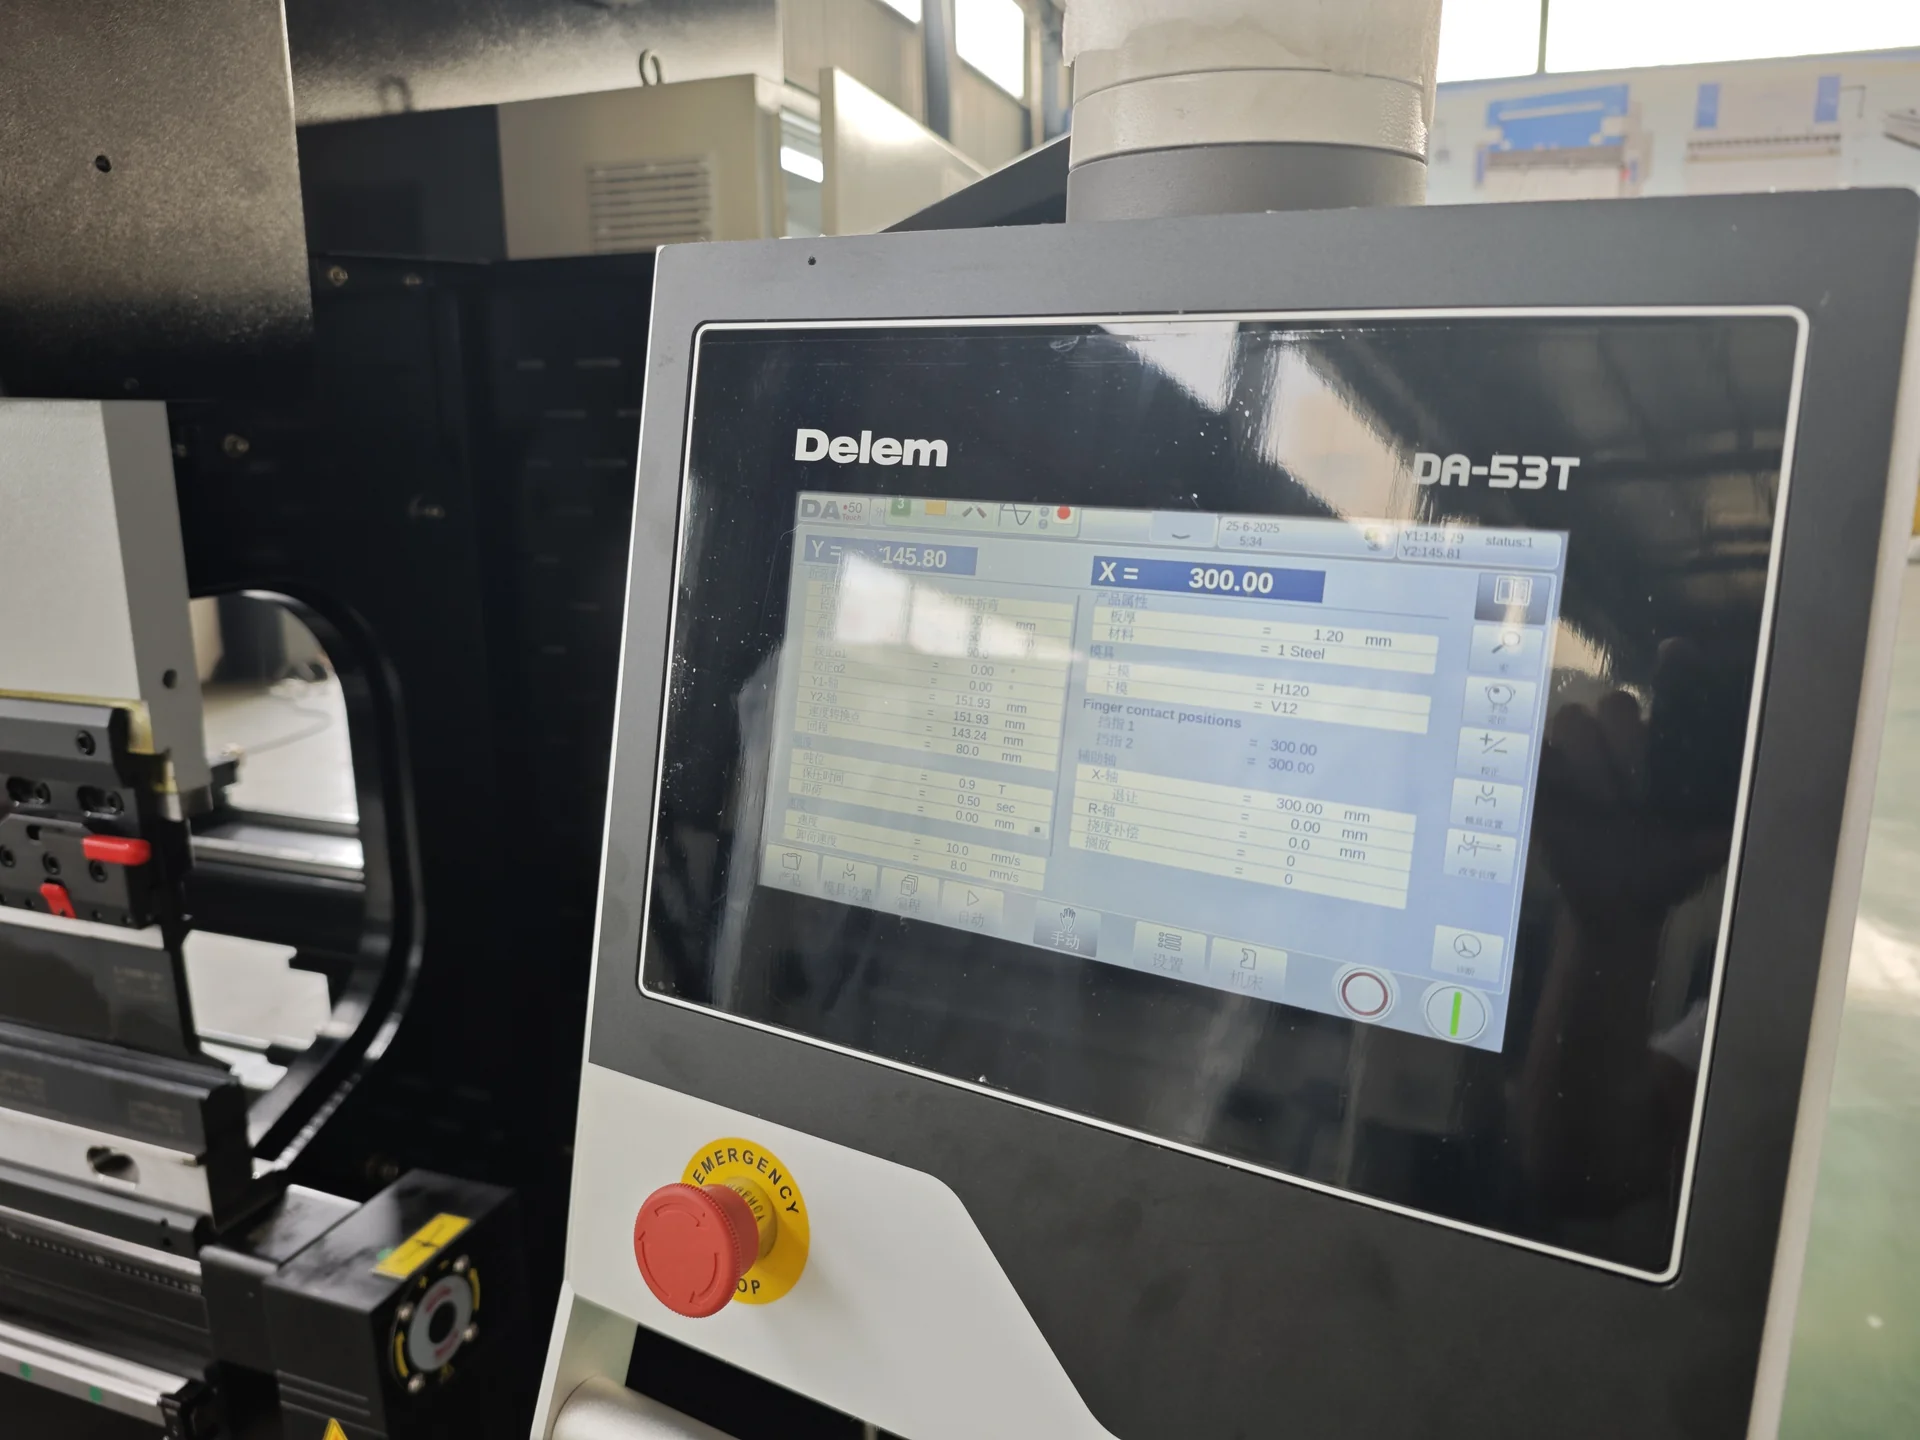 کنترلر قدیمیتر DA-53T: تصویر مرجع است، نه مدل جدید DA-53TX.
پانچ بالایی، دهانه قالب V پایینی، شعاع شانه، طولهای بخشبندیشده و روش بستن را تأیید کنید. برای کار مختلط، فرآیند تعویض ابزار و تعداد دهانههای قالب موردنیاز را مقایسه کنید. قالب صحیح بخشی از راهاندازی شکلدهی است: بر شعاع داخلی، نیرو، حداقل لبه و فاصله موجود پیرامون سوراخها و برگشتها تأثیر میگذارد.
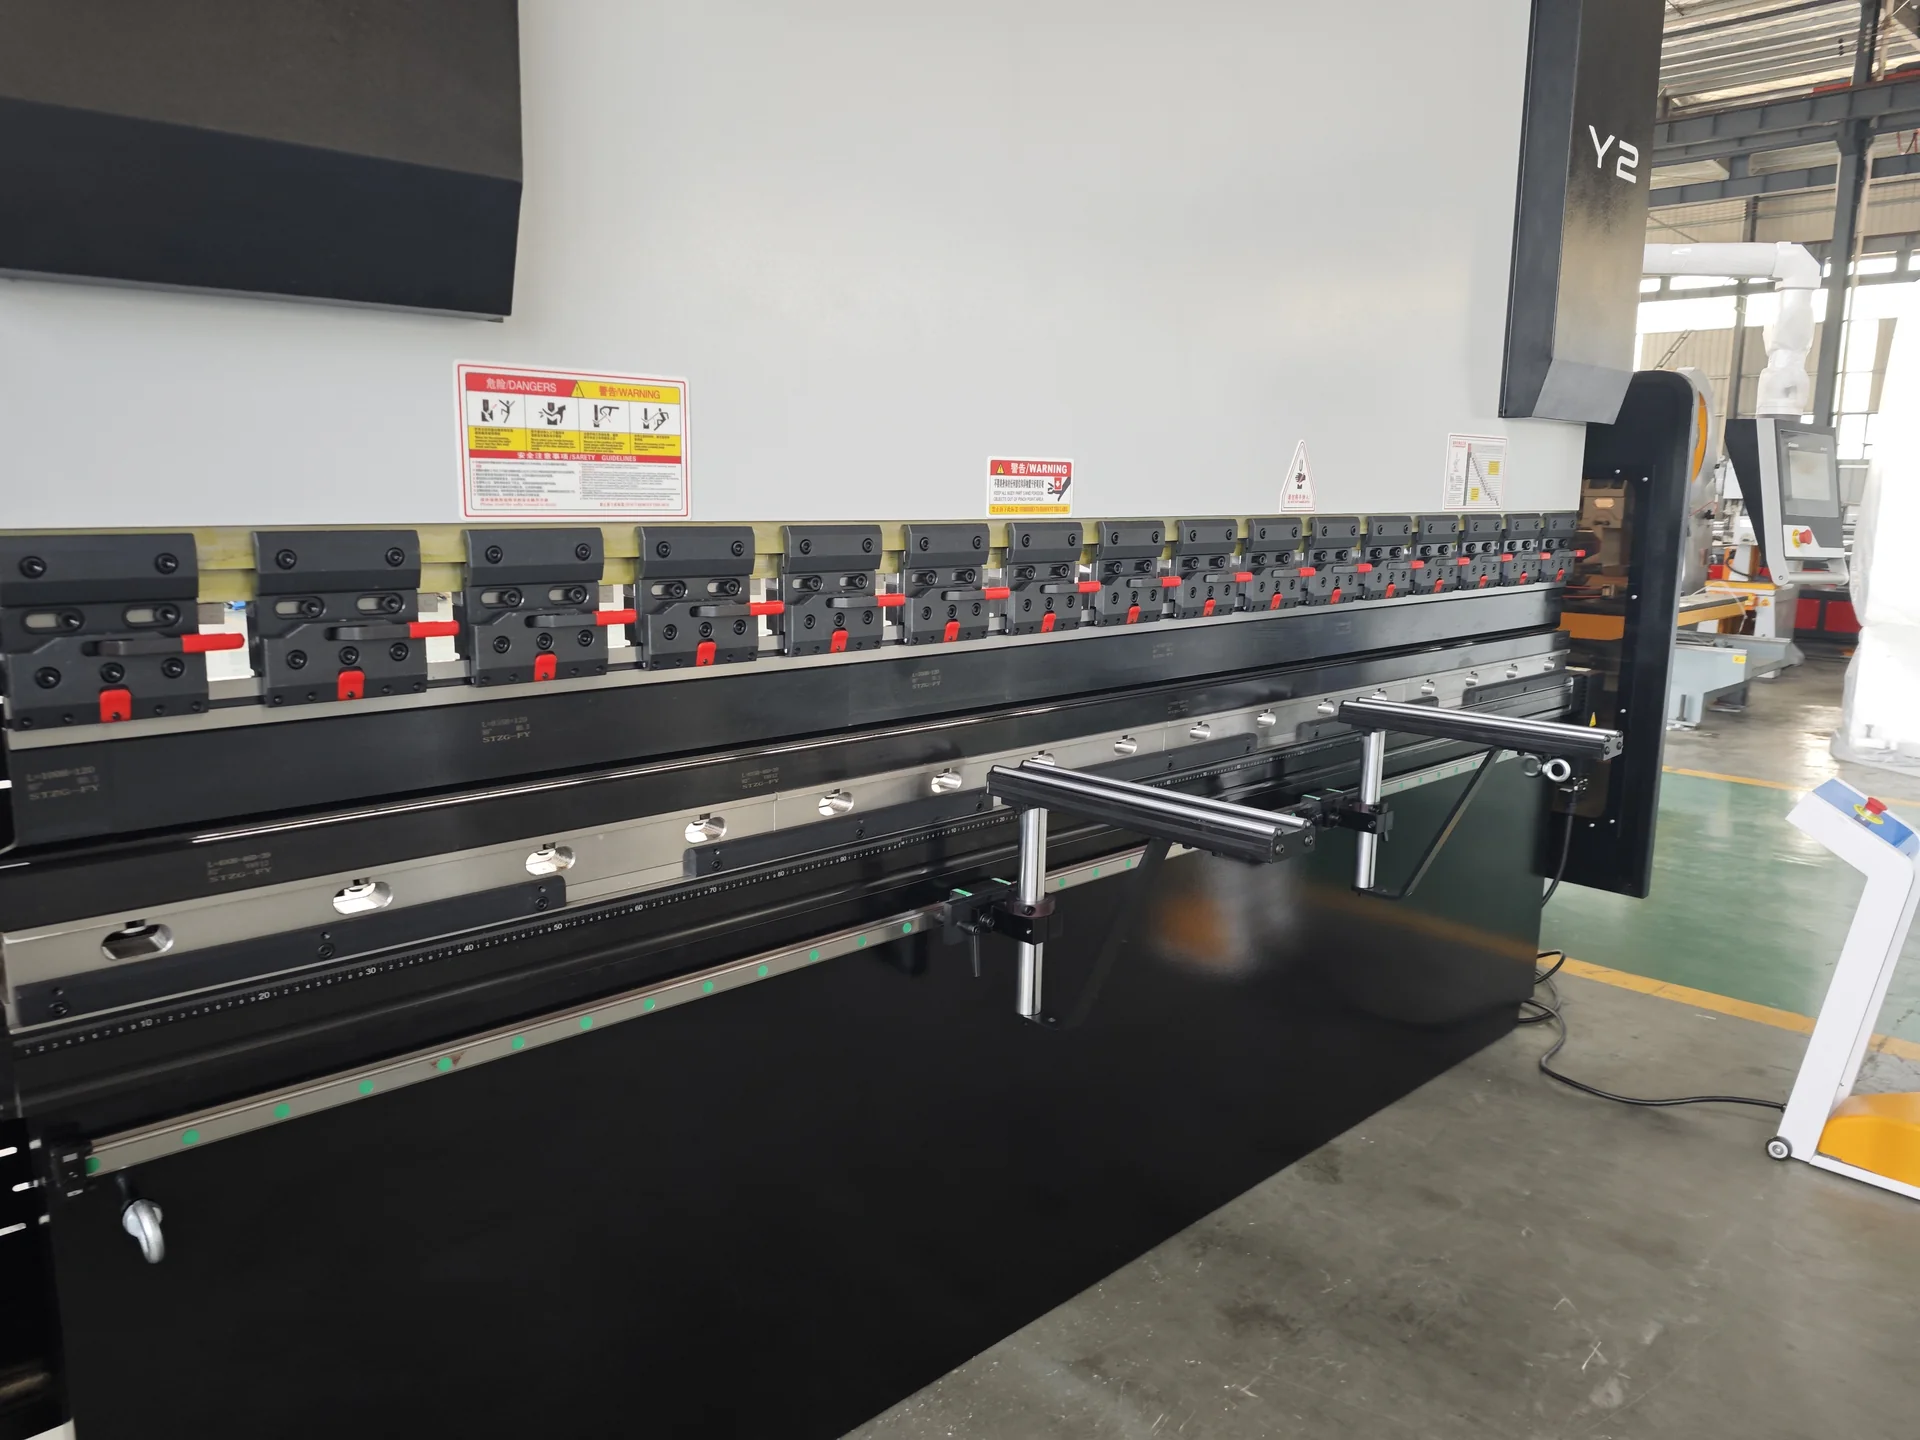
برای کار تکراری، یک بررسی خوب شامل ریلهای راهنمای عقب، پیچهای درایو، انگشتان و بازوهای پشتیبان جلو است. قطعات بلند ممکن است به بیش از یک میز بلند نیاز داشته باشند: اپراتور باید بتواند ورق را بدون تداخل با ابزار یا توالی برنامهریزیشده نگه دارد، تراز کند و بچرخاند.
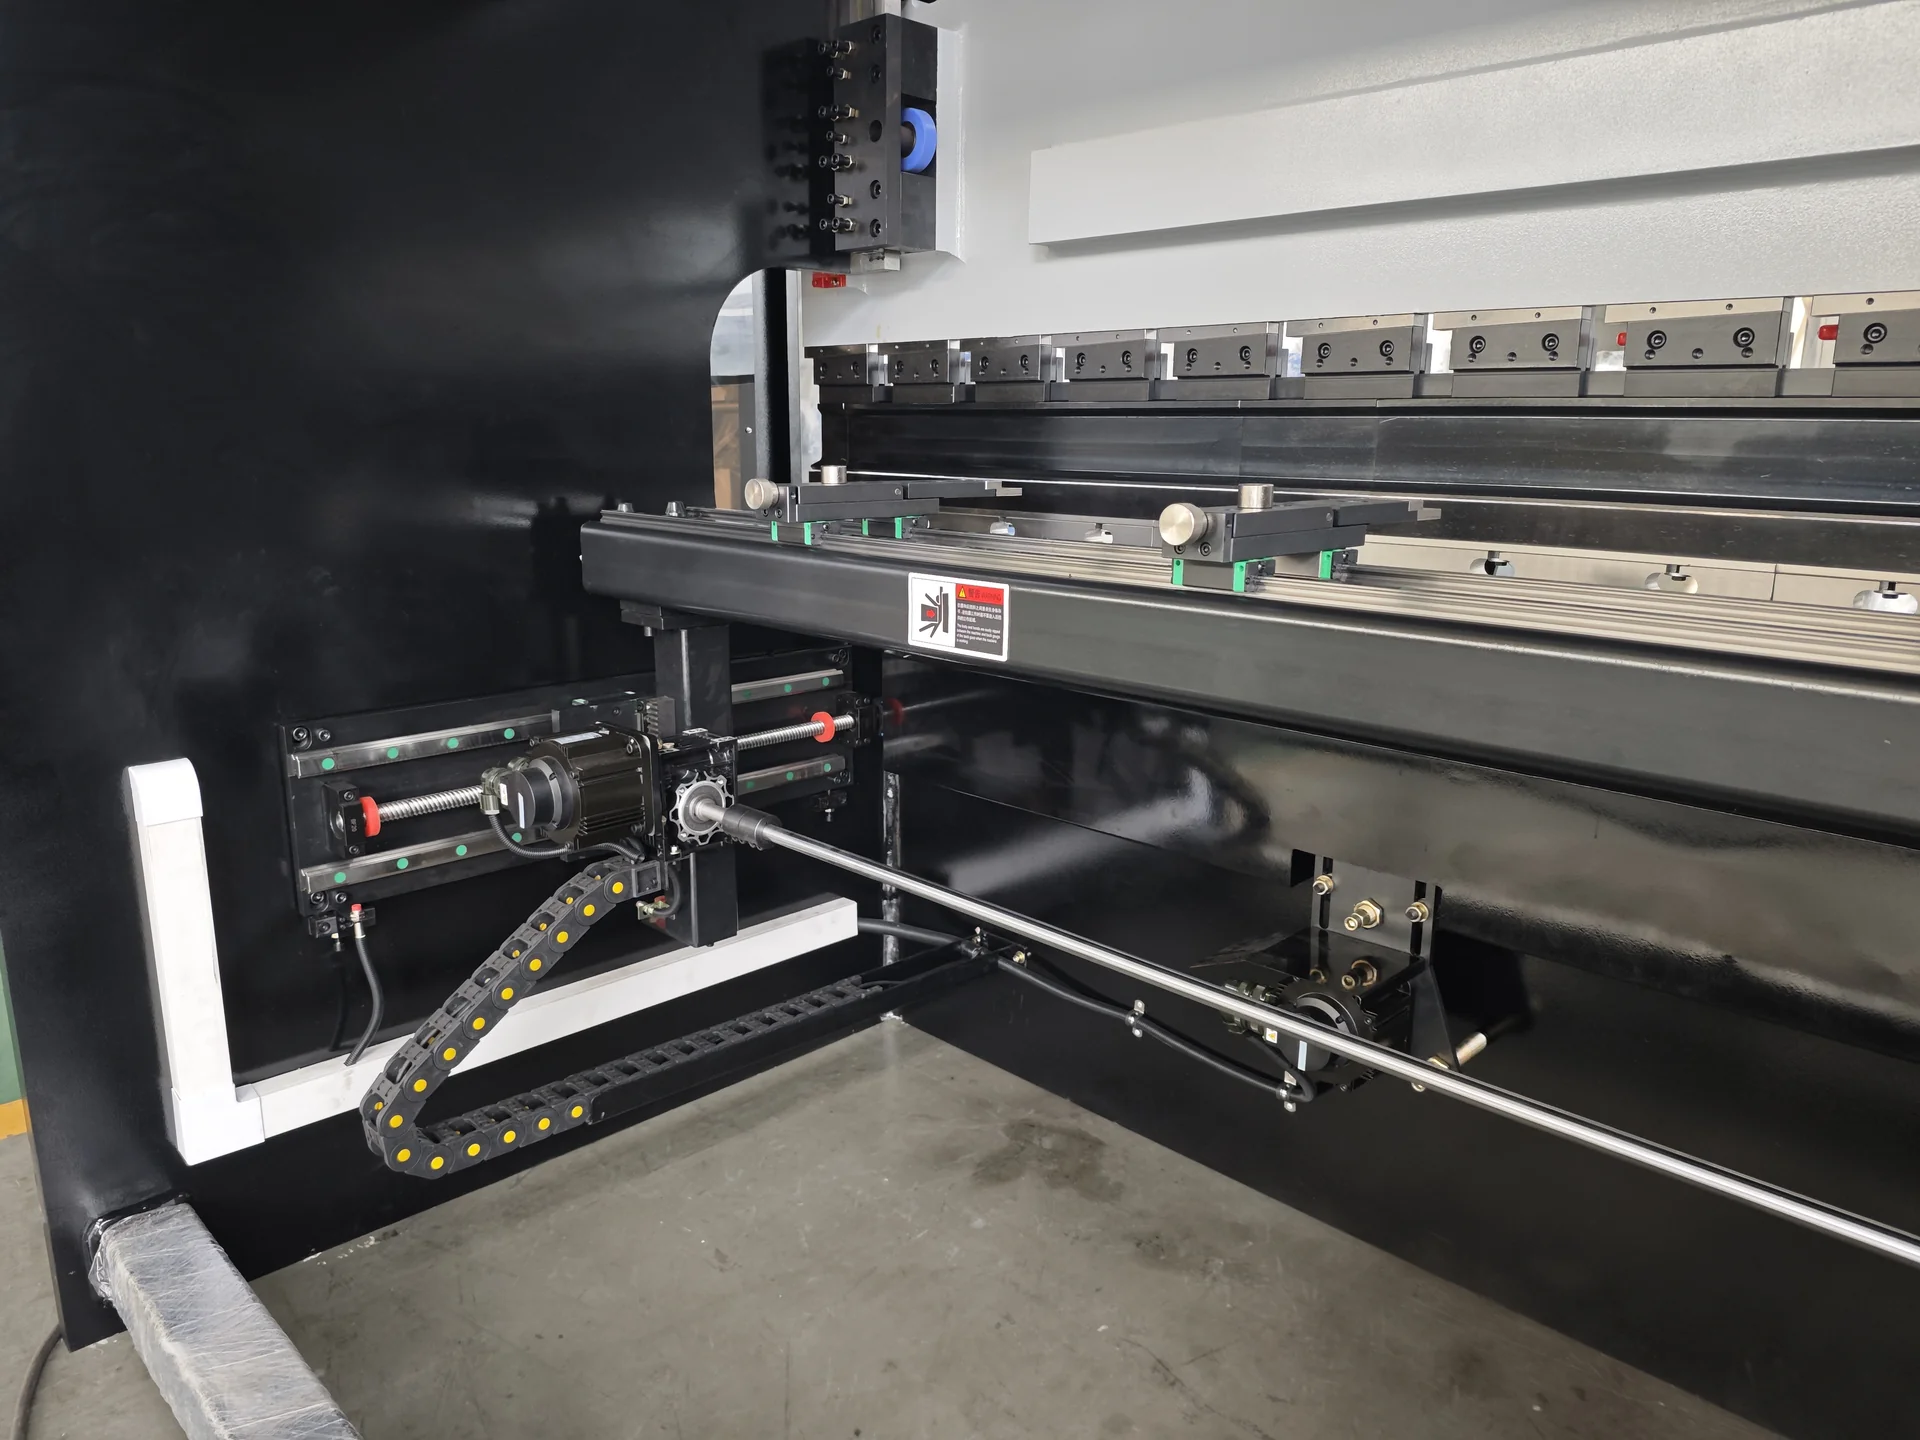
یک پرس بریک DA-53TX میتواند برای بسیاری از کارهای ورق فلزی مورد بحث قرار گیرد، از جمله پوششهای ماشین، محفظههای برقی، پنلهای کابینت، قطعات فولاد ضدزنگ و ساخت عمومی. پرسش عملی این نیست که آیا دستگاه میتواند «فلز» را بهطور کلی خم کند؛ بلکه این است که آیا ردیف انتخابشده، ابزار و روش پشتیبانی با قطعات شما سازگار است.
دستههای کوچک مختلط: بررسی نحوه مدیریت برنامه، دیدپذیری راهاندازی و تعویض ابزار.
پنلهای بلند: بررسی طول میز کار، حرکت گیج عقب، تکیهگاههای جلو و بارگیری ایمن.
لبههای کوتاه یا ویژگیهای نزدیک: بررسی هندسه شانه قالب، لقی و توالی خمش از روی نقشه.
مواد ضخیمتر: بررسی نیروی موردنیاز، بازشدگی قالب، ظرفیت ابزار و ردیف ماشین بهصورت یکجا.
انتخاب فقط بر اساس تناژ. نیرو، طول، ابزار و مواد باید بهعنوان یک راهاندازی واحد ارزیابی شوند.
این فرض که کنترلر کل ماشین را تعریف میکند. محورهای واقعی، حرکت، عملکردهای نرمافزاری و سختافزار همراه را تأیید کنید.
نادیده گرفتن کوتاهترین لبه. بازشدگی عریض ممکن است هنوز وقتی لبه یا ویژگی نزدیک به تکیهگاه بیشتری نیاز دارد، شکست بخورد.
استفاده از رندر بهعنوان نقشه فنی. تصویر 3D مفهوم ماشین را توضیح میدهد؛ ابعاد و قابلیتهای نهایی از فایل ماشین و قرارداد میآیند.
ارسال فقط نام ماشین برای استعلام قیمت. نقشه، مواد، محدوده ضخامت، طولهای خمش، زوایا، تلرانسها و قطعات معمول را شامل کنید.
خیر. مواد ارائهشده مجموعهای با ترکیبهای مختلف نیرو، میز کار و توان را نشان میدهد. مدل دقیق باید بر اساس قطعه کار انتخاب و در استعلام قیمت تأیید شود.
خیر. کنترل برنامه و اطلاعات موقعیتدهی را سازمان میدهد، در حالی که نتیجه به تغییرات مواد، ابزار، بازشدگی قالب، وضعیت ماشین، راهاندازی و نحوه کار اپراتور نیز بستگی دارد.
یک نقشه PDF با ابعاد، گرید مواد، محدوده ضخامت، بلندترین و کوتاهترین لبه، زوایای خمش، الزامات شعاع داخلی، تلرانسهای بحرانی، اندازه دسته مورد انتظار و هر الزام پرداخت سطح را ارسال کنید. یک فایل CAD و عکس قطعه معمول مفید است.
خیر. این یک تجسم صنعتی بر اساس مراجع ماشین ارائهشده است. هنگام تأیید تنظیمات تولید از ماشین واقعی، نقشه ابزار، اطلاعات بازرسی و مشخصات امضاشده استفاده کنید.
نقشه و جزئیات مواد خود را به info@cnabsolute.comارسال کنید. ما میتوانیم جهت ماشین، طول میز کار، محدوده نیرو، دامنه کنترلر، چیدمان گیج عقب، ابزار و الزامات تکیهگاه را در برابر قطعات شما بررسی کنیم.
مرتبط: محدوده پرس بریک ABSOLUTE CNC.
این راهنما درباره پیکربندی جدید DA-53TX است. تصاویر دستگاه برای مرجع مکانیکی، نصب قدیمیتر DA-53T را نشان میدهند؛ تصویر کنترلر DA-53T تصویر مدل جدید DA-53TX نیست. پیکربندی فعلی را در پیشفاکتور تأیید کنید.
تماس:Alice Li
Tel:+86 13115000086
E-mail:info@cnabsolute.com
آدرس:Mingjue Industry Zone, Lishui Town, Nanjing City, Jiangsu Province, China.
حق نشر © 1990-2026 Absolute Cnc Machine Co., Ltd.ABSOLUTE