Absolute Cnc Machine Co., Ltd. Мобильный/WhatsApp:+86 13115000086 Эл. почта:info@cnabsolute.com


Absolute Cnc Machine Co., Ltd. Мобильный/WhatsApp:+86 13115000086 Эл. почта:info@cnabsolute.com
Руководство посвящено новой конфигурации DA-53TX. Фотографии станка показывают прежнюю установку DA-53T для иллюстрации механики; фото контроллера DA-53T не является фото нового DA-53TX. Актуальную комплектацию уточняйте в предложении.
Delem DA-53TX: официальный обзор контроллера
Выбор листогибочного пресса DA-53TX по материалу, усилию, длине гибки, инструменту и заднему упору. Уточните комплектацию у Absolute CNC.
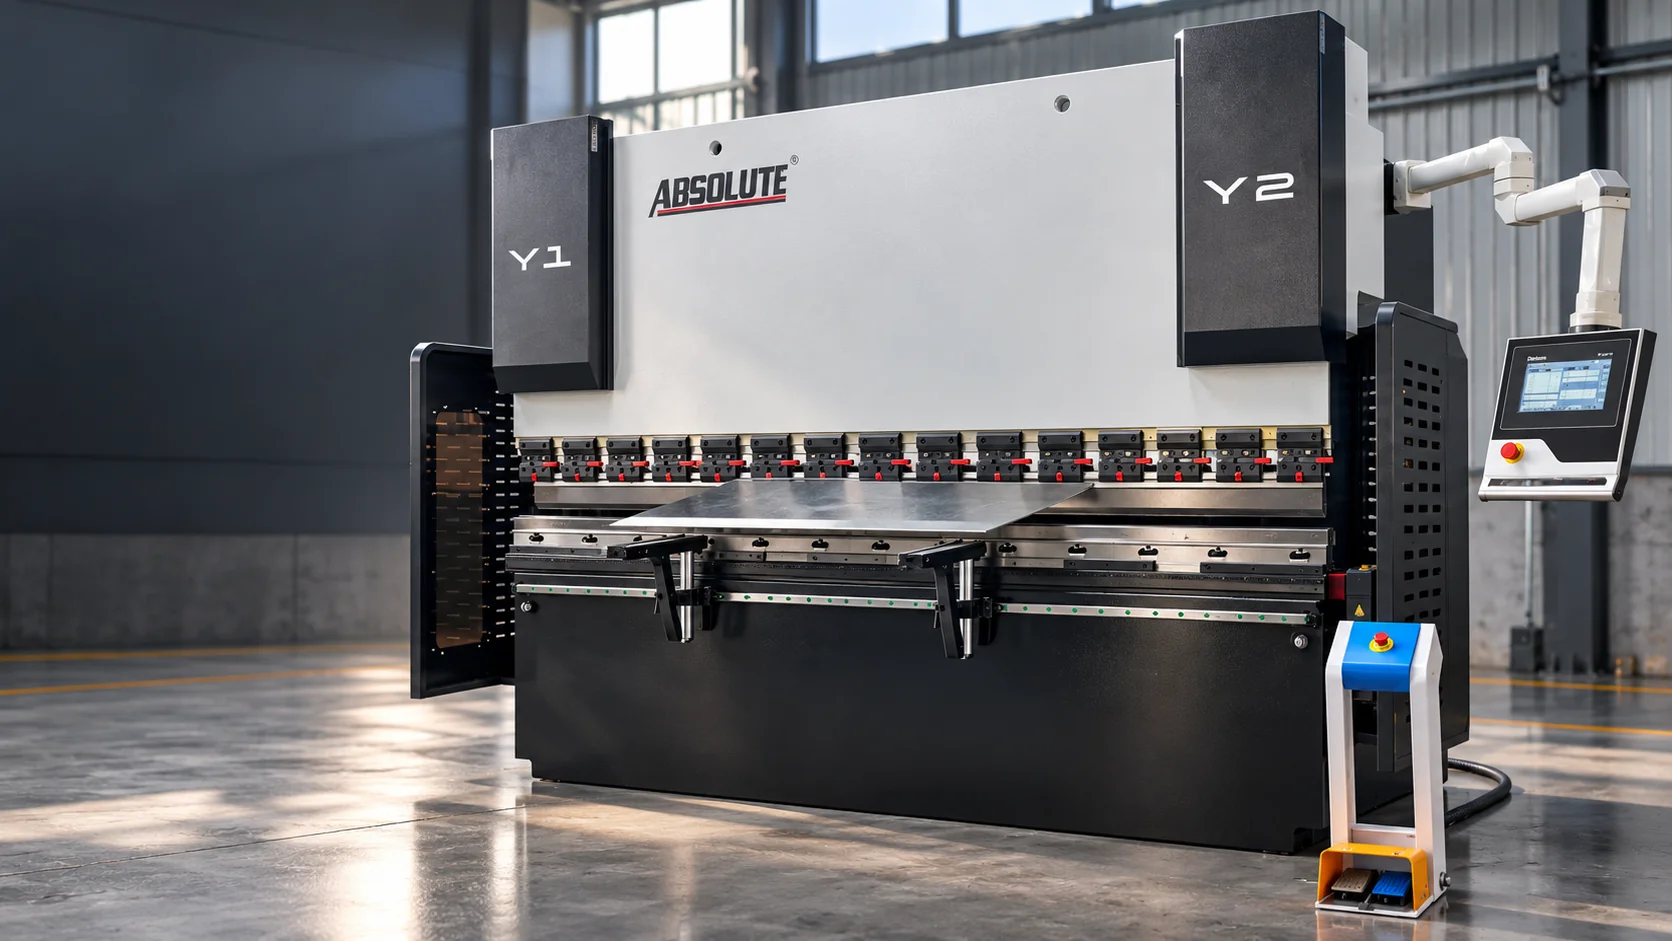
Промышленная визуализация 3D на основе предоставленных материалов станка DA-53TX. Окончательную конфигурацию станка следует сверять с фактическим коммерческим предложением.
DA-53TX — это конфигурация управления листогибочным прессом CNC, используемая для организации программ гибки, значений углов и положений заднего упора из единого интерфейса оператора. На предоставленных фотографиях станка контроллер установлен на шарнирной консоли сбоку листогибочного пресса, а рабочая зона включает секционный верхний инструмент, нижнюю V-матрицу, передние опоры и заднюю направляющую систему.
Такое сочетание важно, потому что листогибочный пресс — это целостная система формообразования. Контроллер помогает управлять работой, но результат по-прежнему зависит от материала, угла гиба, внутреннего радиуса, раскрытия матрицы, состояния оснастки, мощности станка и способа поддержки детали. Поэтому чёткая проверка выбора начинается с чертежа детали и заканчивается подтверждённой настройкой станка и оснастки.
Передняя рабочая зона: на эталонных фотографиях показаны гибочная балка на всю ширину, секционная верхняя оснастка и нижняя матрица, установленная вдоль рабочего стола.
Интерфейс управления: на сфотографированном экране указано Delem DA-53T, и он отображает значения гибки и информацию о позиционировании для проверки настройки.
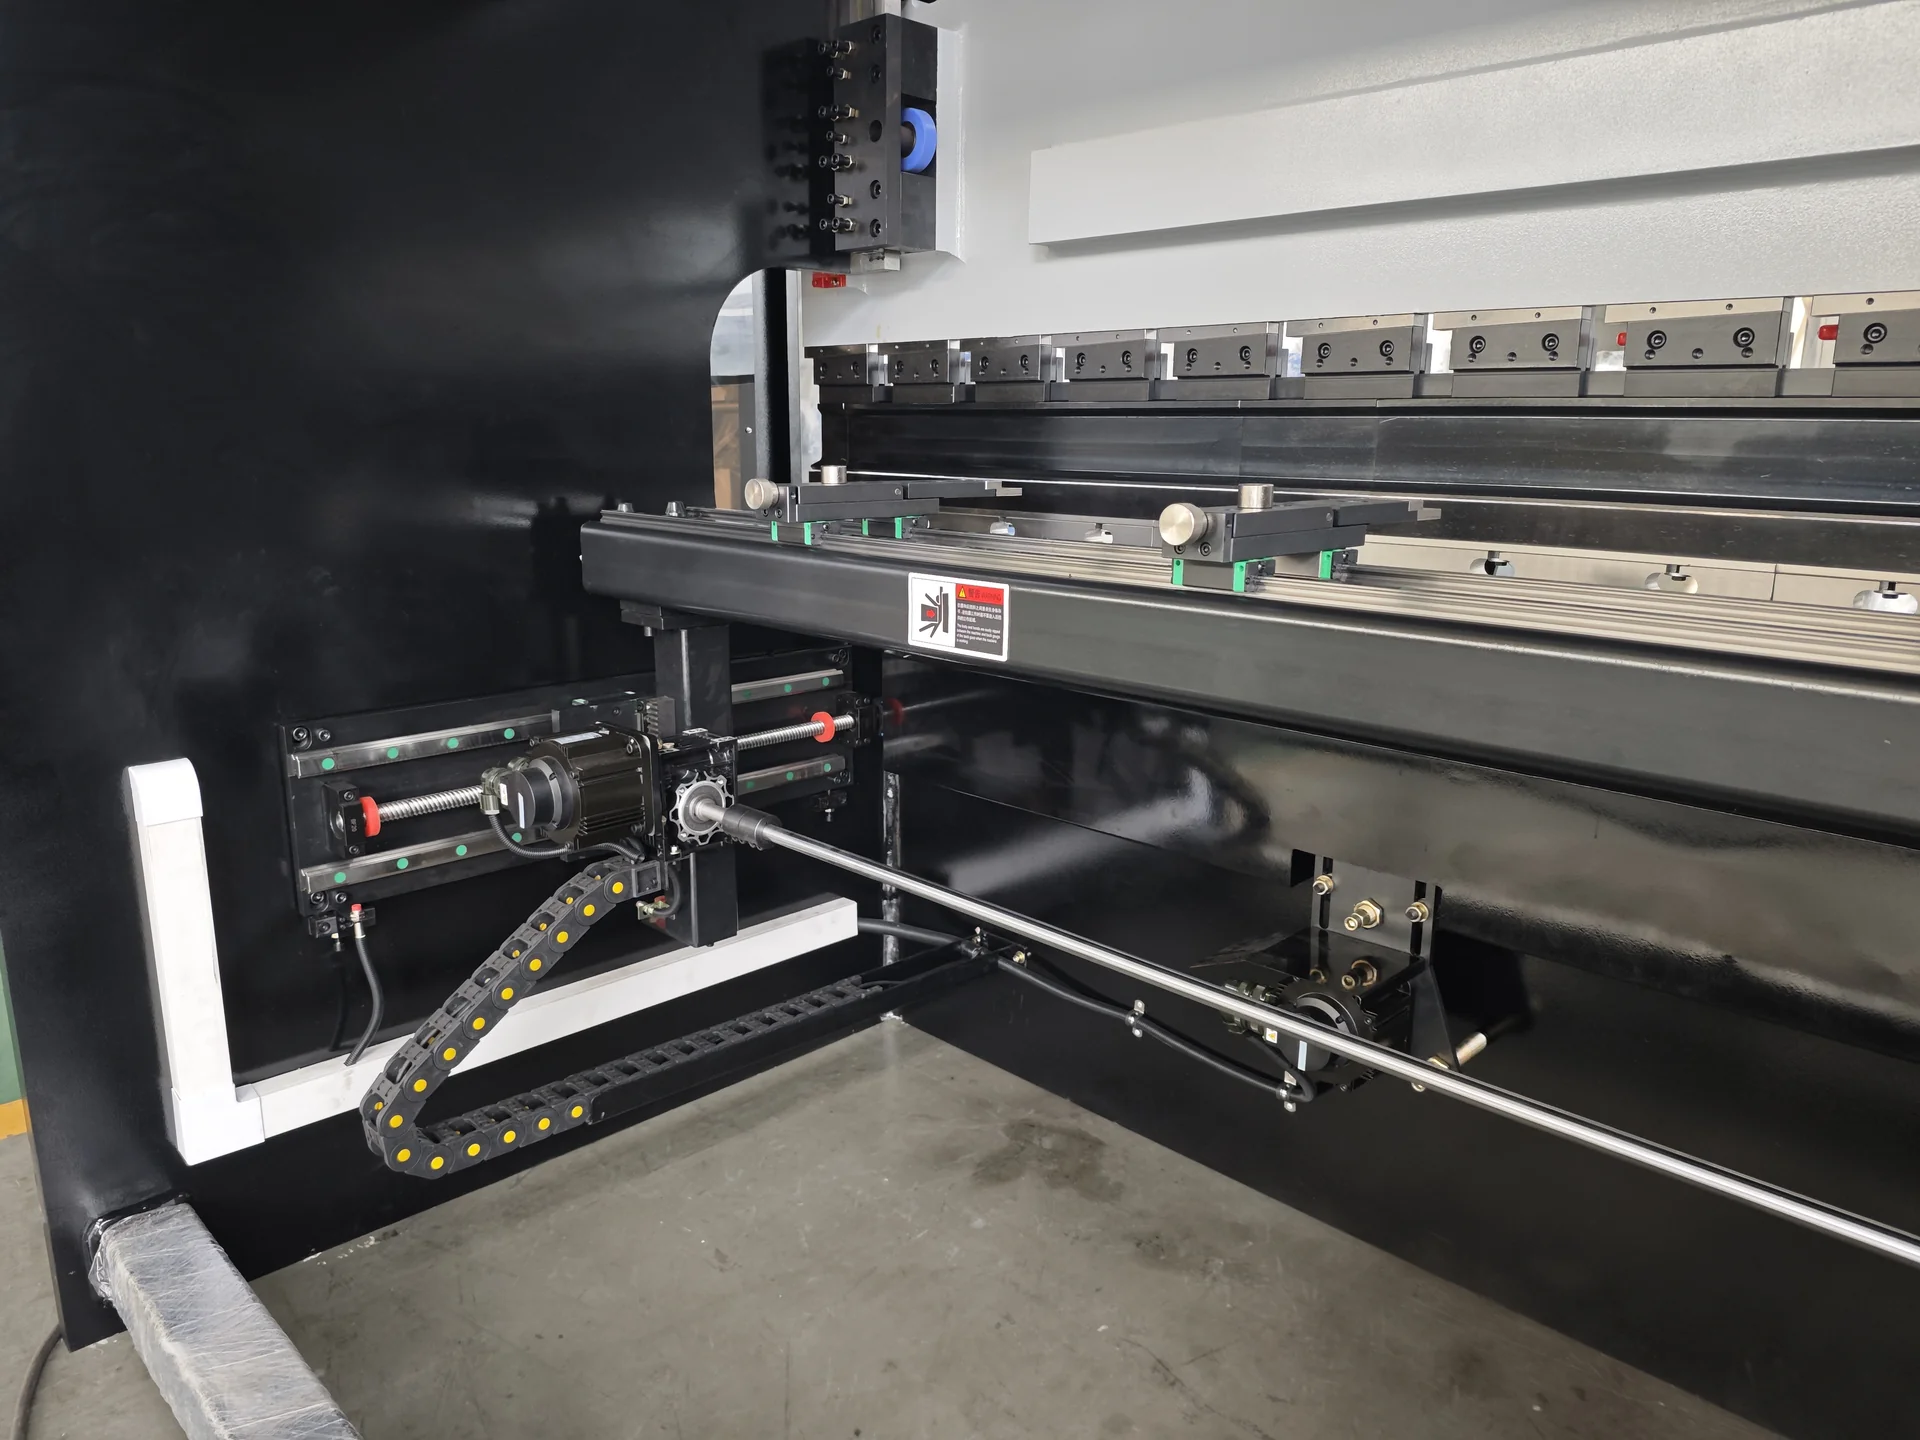
Структура позиционирования: в задней части станка видны линейные направляющие, компоненты привода и пальцы заднего упора, используемые для позиционирования листа перед гибом.
Поддержка оператора: на предоставленных материалах станка видны передние опорные рычаги и пост ножного управления.
Идентификация станка: белый и тёмно-графитовый корпус, брендинг ABSOLUTE, боковые маркировки Y1/Y2 и предупреждающие таблички сохранены на предоставленном рендере и фотографиях.
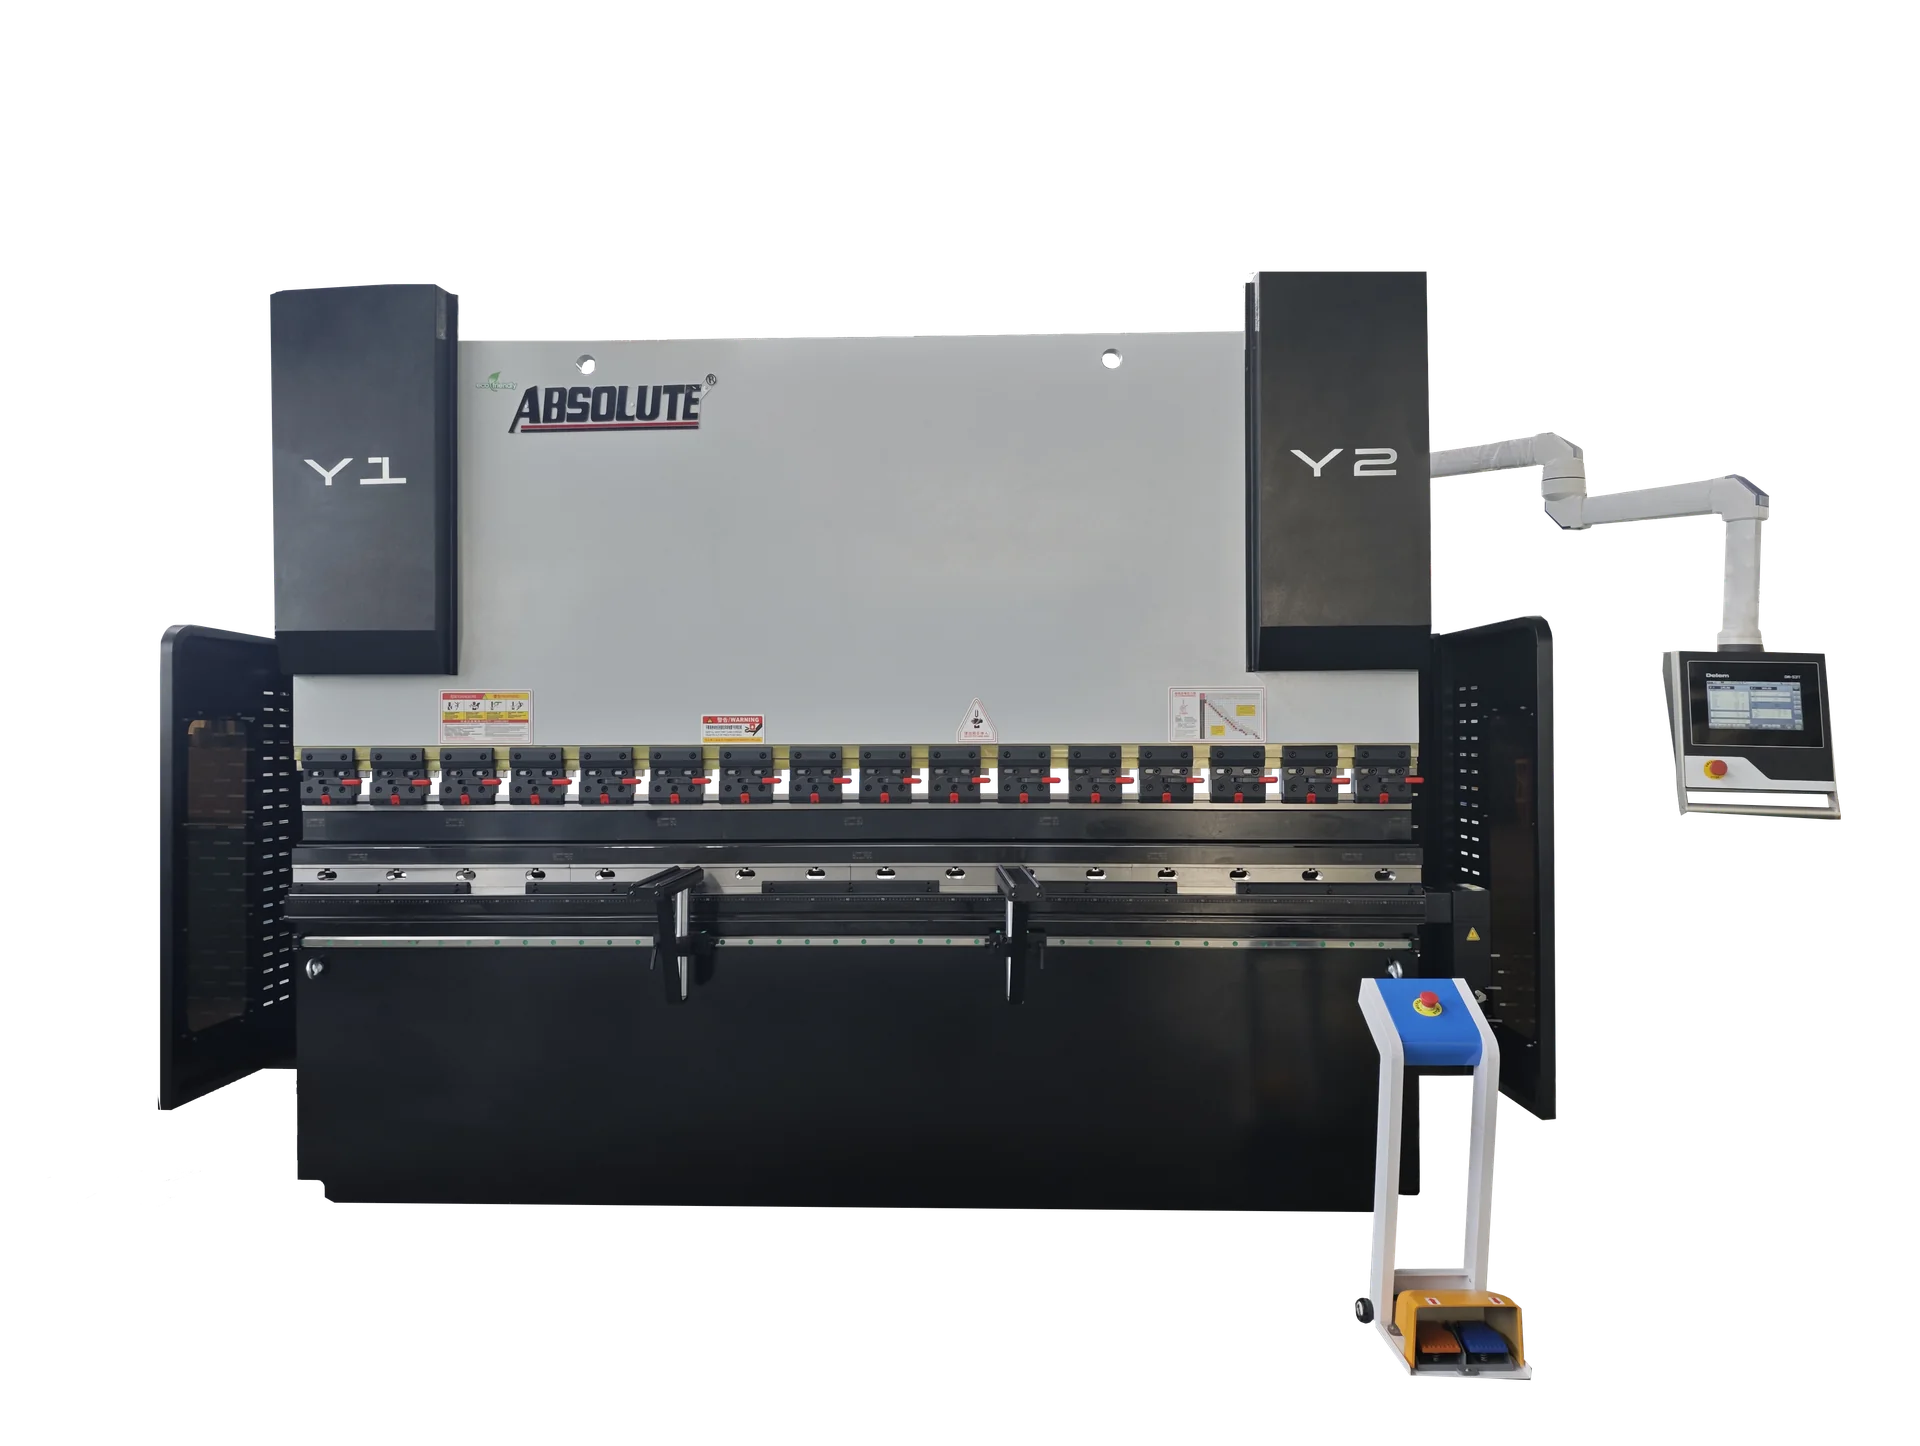
Выбор листогибочного пресса DA-53TX по материалу, усилию, длине гибки, инструменту и заднему упору. Уточните комплектацию у Absolute CNC.
| Пункт выбора | Предоставленный диапазон или ссылка | Что подтвердить перед заказом |
|---|---|---|
| Номинальное усилие | Уточнить для выбранного станка | Марка материала, толщина, длина гиба, раскрытие матрицы и требуемое усилие для фактической детали |
| Длина рабочего стола | Уточнить для выбранного станка | Самый длинный гиб, свес детали, схема поддержки и способ загрузки |
| Мощность в предоставленной таблице | Уточнить для выбранного станка | Точный двигатель, электрический стандарт, условия установки и строка станка |
| Управление и позиционирование | Уточнить для выбранного станка | Настроенные оси, ход, функции программного обеспечения, схема пальцев и окончательный объём функций контроллера |
Уточнить для выбранного станка.
Зафиксируйте марку материала, номинальную и минимальную толщину, угол гиба, внутренний радиус, кратчайшую полку, самый длинный гиб и критические допуски. Учтите отверстия, пазы, отбортовки и любые требования к чистоте поверхности вблизи гиба. Эти данные определяют, сможет ли предлагаемая оснастка обеспечить обработку детали без столкновений и нежелательных следов.
Не выбирайте модель только потому, что её заявленный тоннаж кажется высоким. Требуемое усилие меняется в зависимости от материала, толщины, длины гиба, раскрытия матрицы и метода гибки. Рабочий стол также должен вмещать самый длинный гиб и обеспечивать способ загрузки листа. Запросите основу расчёта и точную строку модели, использованную в коммерческом предложении.
Интерфейс управления DA-53T, показанный на предоставленной фотографии, сохраняет программу, угол и информацию о позиционировании на виду во время настройки. Однако задний упор — это физическая система, которая подводит лист к запрограммированному положению. Проверьте настроенные оси, положения пальцев, ход, состояние направляющих и способ поддержки детали при каждом гибе. Одно название контроллера не доказывает, что каждая функция включена в каждый станок.
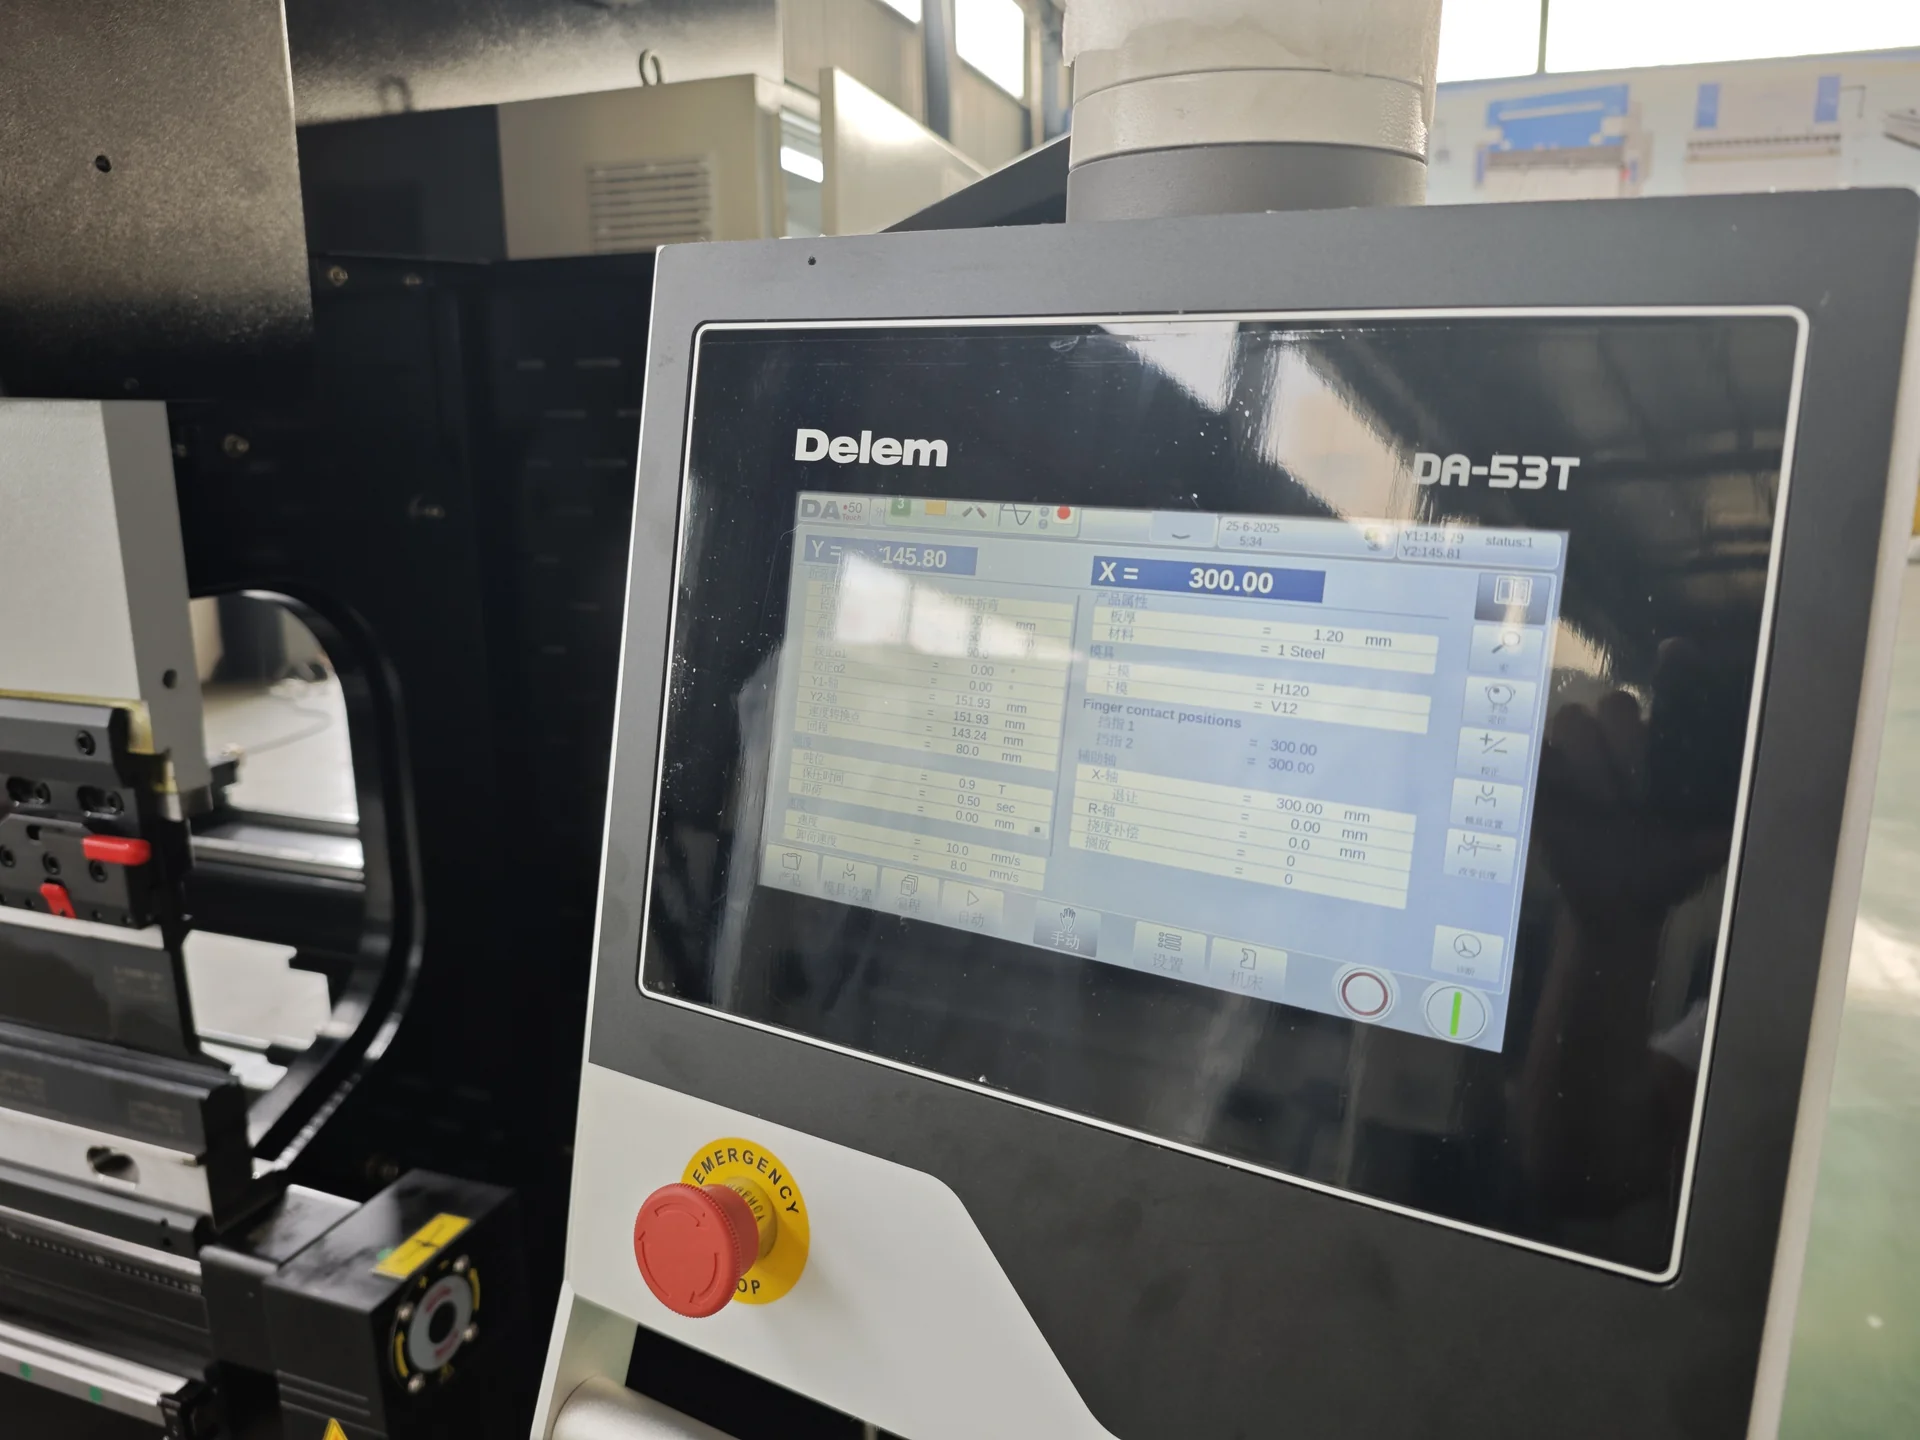 Прежний контроллер DA-53T: справочное фото, не новый DA-53TX.
Подтвердите верхний пуансон, раскрытие нижней V-матрицы, радиус плеча, секционные длины и метод крепления. Для смешанных работ сравните процесс переналадки оснастки и количество необходимых раскрытий матрицы. Правильная матрица является частью настройки формообразования: она влияет на внутренний радиус, усилие, минимальную полку и доступный зазор вокруг отверстий и отбортовок.
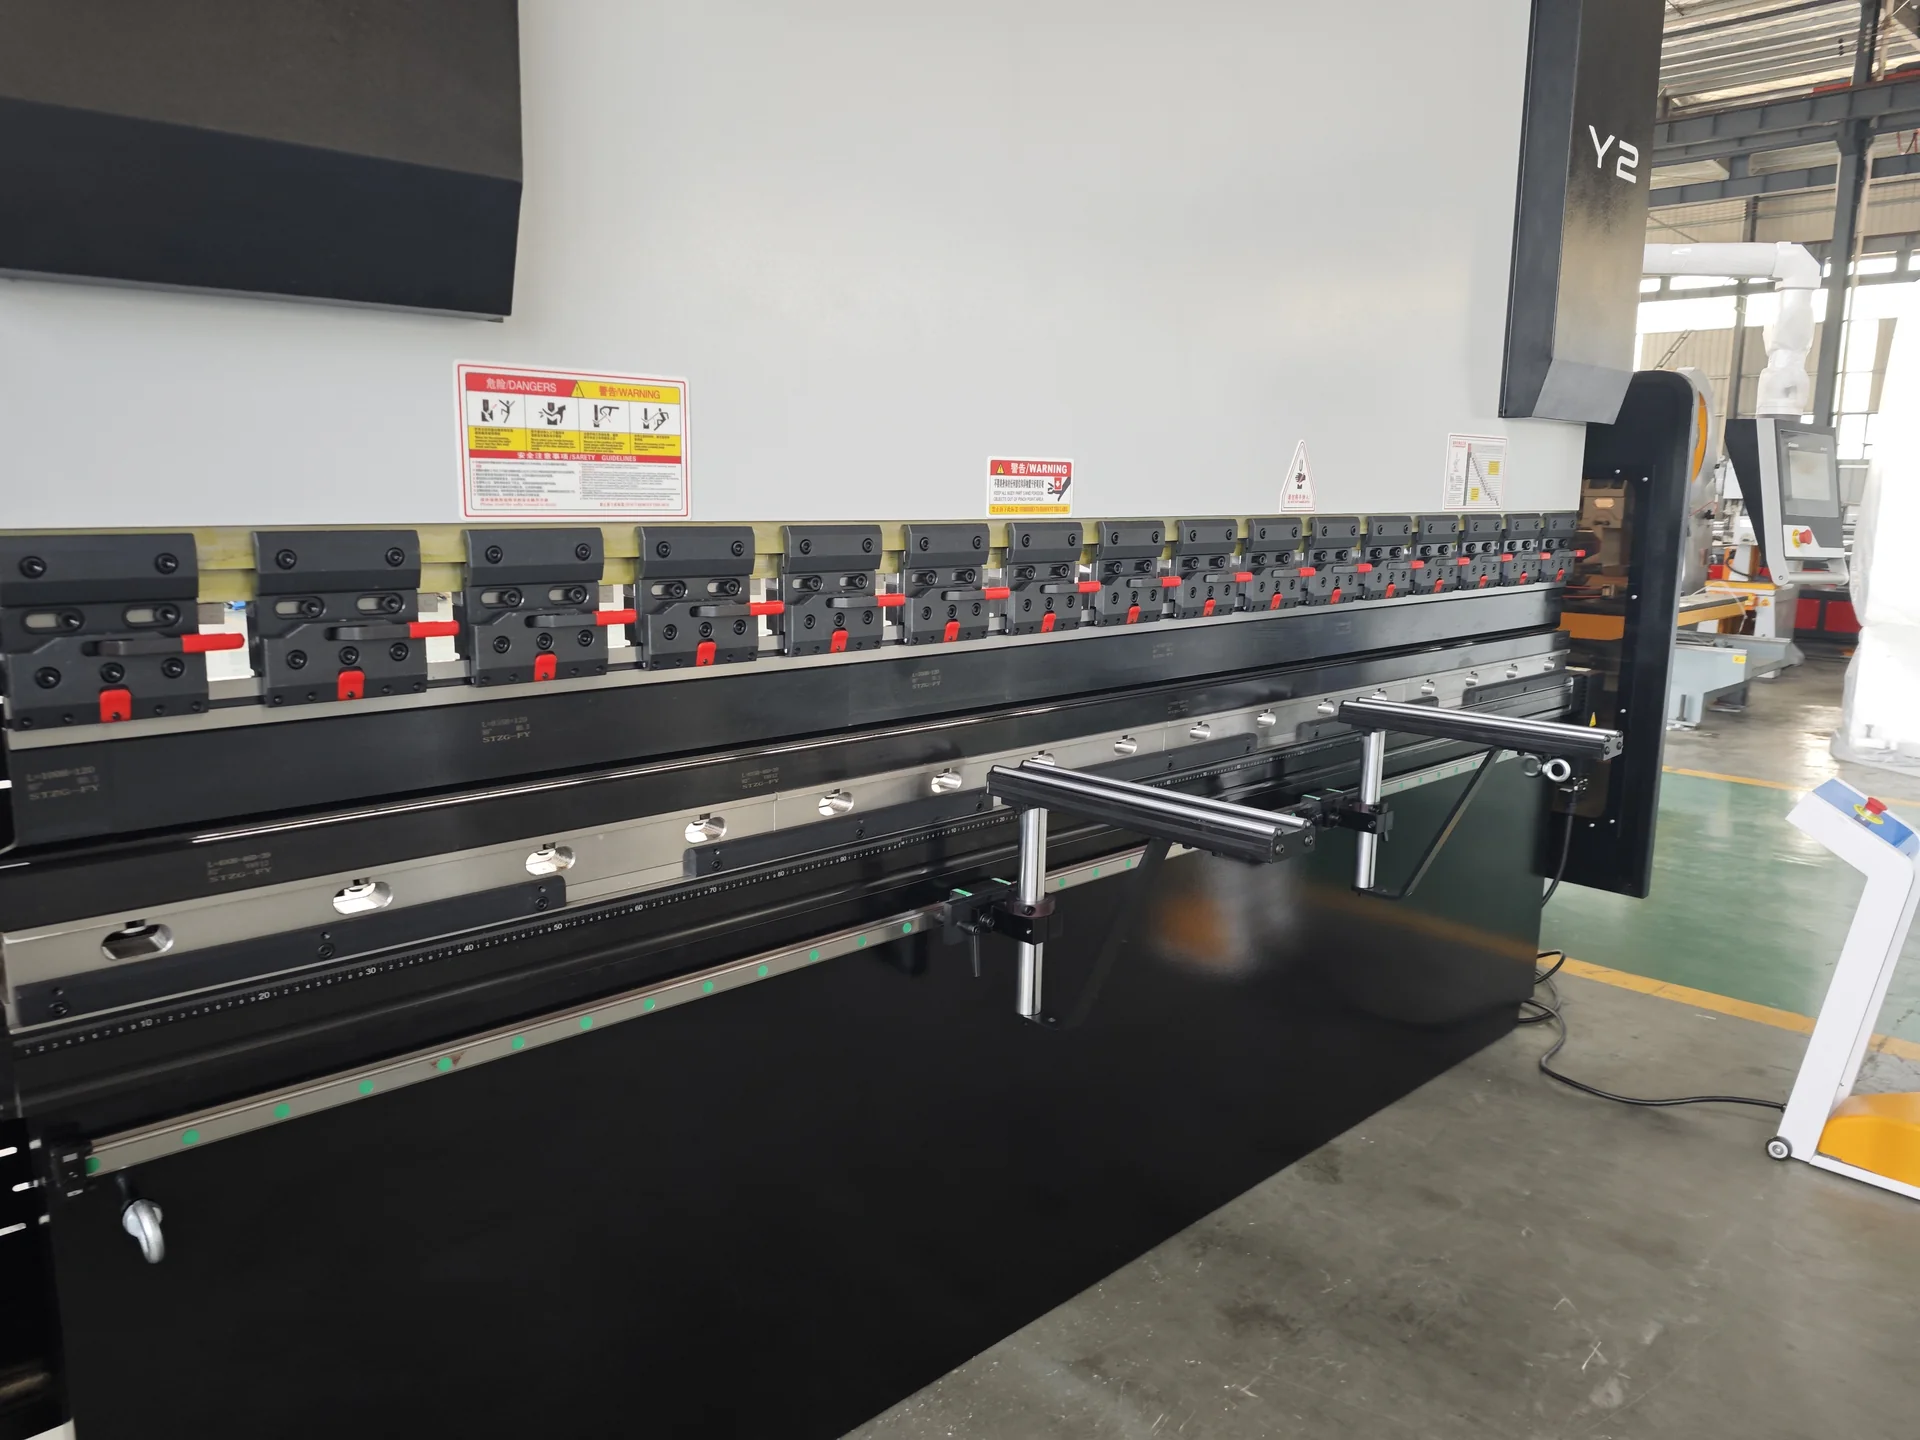
Для повторяющихся работ хорошая проверка включает задние направляющие рельсы, ходовые винты, пальцы и передние опорные рычаги. Длинные детали могут требовать большего, чем длинный стол: оператор должен иметь возможность удерживать, выравнивать и поворачивать лист, не мешая инструменту или запрограммированной последовательности.
Листогибочный пресс DA-53TX можно обсуждать для многих работ по листовому металлу, включая кожухи машин, электрические шкафы, панели шкафов, детали из нержавеющей стали и общее производство. Практический вопрос не в том, может ли станок гнуть «металл» в целом; а в том, подходят ли выбранная строка, оснастка и способ поддержки для ваших деталей.
Смешанные мелкие партии: проверьте обработку программы, видимость настройки и переналадку инструмента.
Длинные панели: проверьте длину рабочего стола, ход заднего упора, передние опоры и безопасную загрузку.
Короткие фланцы или близко расположенные элементы: проверьте геометрию плеча матрицы, зазор и последовательность гибки по чертежу.
Более толстый материал: проверьте требуемое усилие, раскрытие матрицы, номинальную нагрузку инструмента и ряд машины вместе.
Выбор только по тоннажу. Усилие, длина, инструмент и материал должны оцениваться как единая настройка.
Предположение, что контроллер определяет всю машину. Подтвердите фактические оси, ход, функции программного обеспечения и включённое оборудование.
Игнорирование самого короткого фланца. Широкое раскрытие может всё равно не подойти, когда фланцу или близкому элементу требуется больше поддержки.
Использование рендера в качестве технического чертежа. Изображение 3D объясняет концепцию машины; окончательные размеры и возможности берутся из файла машины и договора.
Отправка только названия машины для запроса коммерческого предложения. Укажите чертёж, материал, диапазон толщин, длины гибки, углы, допуски и типовые детали.
Нет. Предоставленные материалы показывают серию с различными комбинациями усилия, рабочего стола и мощности. Точную модель следует выбирать по заготовке и подтверждать в коммерческом предложении.
Нет. Управление организует программу и информацию о позиционировании, тогда как результат также зависит от колебаний материала, инструмента, раскрытия матрицы, состояния машины, настройки и действий оператора.
Отправьте размерный чертёж в формате PDF, марку материала, диапазон толщин, самый длинный и самый короткий фланец, углы гибки, требования к внутреннему радиусу, критические допуски, ожидаемый размер партии и любые требования к отделке поверхности. Файл CAD и фотография типовой детали будут полезны.
Нет. Это промышленная визуализация на основе предоставленных материалов о машине. При утверждении производственной настройки используйте фактическую машину, чертёж инструмента, информацию о контроле и подписанную спецификацию.
Отправьте ваш чертёж и сведения о материале на info@cnabsolute.com. Мы можем проверить направление машины, длину рабочего стола, диапазон усилия, объём контроллера, компоновку заднего упора, требования к инструменту и поддержке применительно к вашим деталям.
Связанное: линейка листогибочных прессов ABSOLUTE CNC.
Руководство посвящено новой конфигурации DA-53TX. Фотографии станка показывают прежнюю установку DA-53T для иллюстрации механики; фото контроллера DA-53T не является фото нового DA-53TX. Актуальную комплектацию уточняйте в предложении.
Контакт:Alice Li
Тел.:+86 13115000086
Эл. почта:info@cnabsolute.com
Адрес:Mingjue Industry Zone, Lishui Town, Nanjing City, Jiangsu Province, China.
Copyright © 1990-2026 Absolute Cnc Machine Co., Ltd. ABSOLUTE